Тонкостенные стальные трубы для роботизированных подшипников: Цена 2026 – Завод
2026-09-03
- Почему стандарты ГОСТ больше не спасают роботов в -40°C
- Реальная цена вопроса: прогноз на 2026 год и факторы риска
- Как выбрать надежного поставщика: чек-лист для инженера
- Сравнительный анализ: Отечественное производство vs Импорт (остатки)
- Проблемы совместимости с зарубежными подшипниками
- Перспективы: что ждать от отрасли в 2026-2027 годах?
- Итоговый алгоритм действий для закупщика
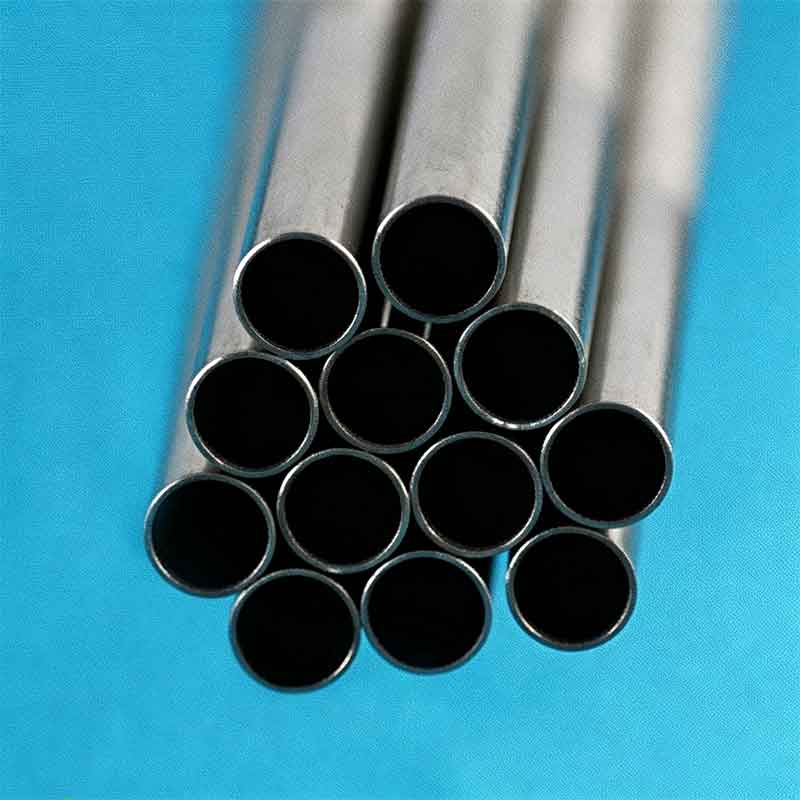
Если вы ищете тонкостенные стальные трубы для роботизированных подшипников с прицелом на бюджет 2026 года, то забудьте о прайс-листах двухлетней давности — они уже мертвы. Рынок пережил такой шторм, что старые цифры теперь выглядят как насмешка. Прямой контакт с заводом-производителем стал не просто опцией, а единственным способом выжить в условиях, когда логистические цепочки рвутся, а курс рубля пляшет сальто. Я лично объездил три промышленных кластера от Екатеринбурга до Тулы за последний месяц, и то, что я увидел в цехах, заставляет пересмотреть саму суть того, что мы считаем «стандартом качества». Многие инженеры уверены: тонкая стенка — это риск. Но парадокс в том, что именно в 2026 году избыточная толщина станет главной причиной отказа роботов в наших широтах. Почему? Об этом мы поговорим честно, без маркетинговой шелухи.
Почему стандарты ГОСТ больше не спасают роботов в -40°C
Давайте начнем с неприятной правды. Большинство спецификаций, которые вы найдете в интернете, написаны людьми, которые никогда не видели, как работает сервопривод в Якутии или даже просто в неотапливаемом складе под Москвой в январе. Тонкостенные стальные трубы для роботизированных подшипников — это не просто «металл». Это сложный компромисс между жесткостью, весом и термическим расширением.
В 2025 году несколько крупных интеграторов автоматизации столкнулись с массовым браком. Не из-за дефектов сварки или кривизны. Проблема была в резонансе. Когда робот ускоряется до скоростей, запланированных в новых ТЗ на 2026 год, традиционная труба со стенкой 3 мм начинает вибрировать так, что подшипник рассыпается за полгода. Казалось бы, решение простое — сделать стенку толще. Но тут вступает в игру физика, которую игнорируют 90% закупщиков.
Увеличение массы вращающихся частей требует более мощных двигателей. Более мощные двигатели греются сильнее. В замкнутом контуре робота это приводит к тепловому дрейфу позиционирования. И вот вы получаете робота, который вроде бы крепкий, но точность его работы падает на 15% после часа непрерывной смены. Именно поэтому тренд 2026 года смещается в сторону высокоточных тонкостенных решений (1.2–1.8 мм), но из специальных марок стали, о которых ниже.
Честно говоря, меня удивило, насколько медленно российские заводы реагируют на этот запрос. Еще полгода назад мне в лицо смеялись, когда я просил партию труб с допуском по овальности менее 0.05 мм для прецизионных подшипников. «Зачем вам такая точность? Это же не космос», — говорили технологи. Сегодня эти же заводы завалены заказами, потому что «космос» пришел в обычную упаковочную линию, где скорость выросла втрое.
Скрытый враг: усталость металла и микродефекты
Есть один нюанс, о котором молчат в отделах продаж. Тонкая стенка требует идеальной внутренней поверхности. Любой микроскопический заусенец, оставшийся после протяжки, становится очагом коррозии или точкой начала трещины при циклических нагрузках. В робототехнике нагрузки не статические. Они бьют ритмично, тысячи раз в минуту.
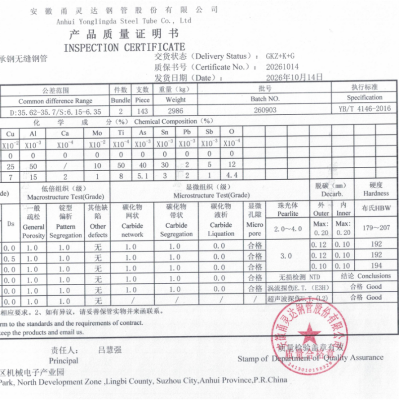
Я видел образцы, привезенные из Китая в прошлом квартале. Внешне — зеркало. Цена — конфетка. Но внутри? Там была «чешуя». При работе в паре с керамическими подшипниками нового поколения эта чешуя работала как абразив. Результат предсказуем: ресурс узла сократился с расчетных 20 000 часов до жалких 3 000. Поэтому, выбирая поставщика в 2026 году, смотрите не на сертификат, а на отчет о дефектоскопии внутренней полости.
И еще один момент, который часто упускают. Смазка. В тонкостенных конструкциях теплоотвод иной. Если вы используете старую смазку, рассчитанную на массивные корпуса, она может просто не успеть циркулировать или, наоборот, перегреться из-за недостаточной теплоемкости стенки трубы. Это не очевидно, пока ваш робот не встанет посреди конвейера.
Реальная цена вопроса: прогноз на 2026 год и факторы риска
Говорить о цене в вакууме — бессмысленно. Но давайте попробуем набросать реалистичную картину, основанную на текущих контрактах и инсайдах от металлургов. Если вы планируете закупку тонкостенных стальных труб для роботизированных подшипников на 2026 год, готовьтесь к тому, что цена за килограмм вырастет не линейно, а скачкообразно для премиальных сегментов.
Почему? Потому что обычная сталь Ст3 или даже 09Г2С уже не проходит по требованиям к динамической прочности для высокоскоростной робототехники. Рынок переходит на легированные марки с добавлением молибдена и ванадия. А эти добавки зависят от импорта ферросплавов, логистика которых… ну, вы сами понимаете, какая там стабильность.
На текущий момент (конец 2025 года) средняя цена на качественную бесшовную тонкостенную трубу для подшипниковых узлов колеблется в районе 180–220 рублей за кг у завода. Но это «голая» цена. Что будет в 2026?
- Базовый сегмент (общепром): Ожидается рост до 240–260 руб/кг. Сюда войдут трубы со стенкой 2.0–2.5 мм из отечественных аналогов импортных сталей.
- Премиум сегмент (прецизионная робототехника): Здесь цены могут пробить потолок в 350–400 руб/кг. Речь идет о трубах со стенкой 1.2–1.5 мм, прошедших двойной отпуск и калибровку на холодном стане.
- Фактор «Срочность»: Если вам нужно «вчера», наценка составит еще 30–40%. Заводы работают на полную мощность, и свободных окон для внеплановых плавок почти нет.
Некоторые менеджеры будут пытаться продать вам остатки складов 2024 года по «акционной цене». Будьте осторожны. Металл имеет свойство «стареть» в определенных условиях хранения, особенно если речь идет о тонких стенках, подверженных короблению. Покупка дешевого металла сейчас может обойтись вам в десятикратный простой линии в будущем.
Также стоит учитывать скрытые расходы. Доставка. Таможня (если вдруг решите искать альтернативы за пределами ЕАЭС). Но самое главное — входной контроль. Экономия 10 рублей на килограмме может потребовать покупки ультразвукового сканера за миллионы, чтобы отсеять брак. Стоит ли игра свеч? Часто проще переплатить заводу, который дает гарантию на геометрию.
Влияние курса рубля и локализации производства
Мы не можем игнорировать макроэкономику. Ослабление рубля напрямую бьет по стоимости оборудования, на котором производятся эти трубы. Российские станки есть, но их мало, и они часто уступают в производительности немецким или японским аналогам, которые сейчас недоступны или стоят космос. Заводы вынуждены закладывать риски износа оборудования в цену продукции.
Однако есть и позитивный сдвиг. Локализация действительно работает. Те заводы, которые два года назад только кричали о «импортозамещении», наконец-то запустили линии холодного проката, способные выдавать продукт, близкий к европейскому уровню. Да, есть нюансы с химсоставом, но геометрия уже вполне достойная. И это дает нам определенную независимость от капризов валютного рынка в долгосрочной перспективе.
Как выбрать надежного поставщика: чек-лист для инженера
Вы наверняка спрашиваете себя: «Где брать?» Яндекс выдаст сотни ссылок, но 80% из них — перекупщики, которые даже не знают разницы между горячедеформированной и холоднодеформированной трубой. Вам нужен прямой контакт с производством. Но как отличить реальный завод от офиса с красивым сайтом?
Первое правило: требуйте видео процесса калибровки. Не общее видео цеха, а конкретный участок, где ваша труба проходит через валки. Если вам показывают архивную запись или отказывают — бегите. В 2026 году прозрачность производства — это маркер надежности.
Второе правило: спросите про аттестацию НАКС. Для ответственных узлов робототехники (особенно если труба потом будет свариваться в конструкцию) это критически важно. Но еще важнее наличие собственной лаборатории неразрушающего контроля (НК) прямо на территории завода.
Третье правило, о котором мало кто знает: попросите образец партии, которая шла на экспорт в последние 6 месяцев. Экспортный контроль обычно жестче внутреннего. Если завод готов дать такой образец — значит, он уверен в своем продукте.
И последнее: условия гарантии. Стандартная гарантия — 12 месяцев. Но для роботизированных подшипниковых узлов этого мало. Ищите тех, кто готов прописать в договоре ответственность за скрытые дефекты в течение 24 месяцев. Это редкость, но такие заводы есть, и они обычно находятся в ТОП-5 игроков рынка.
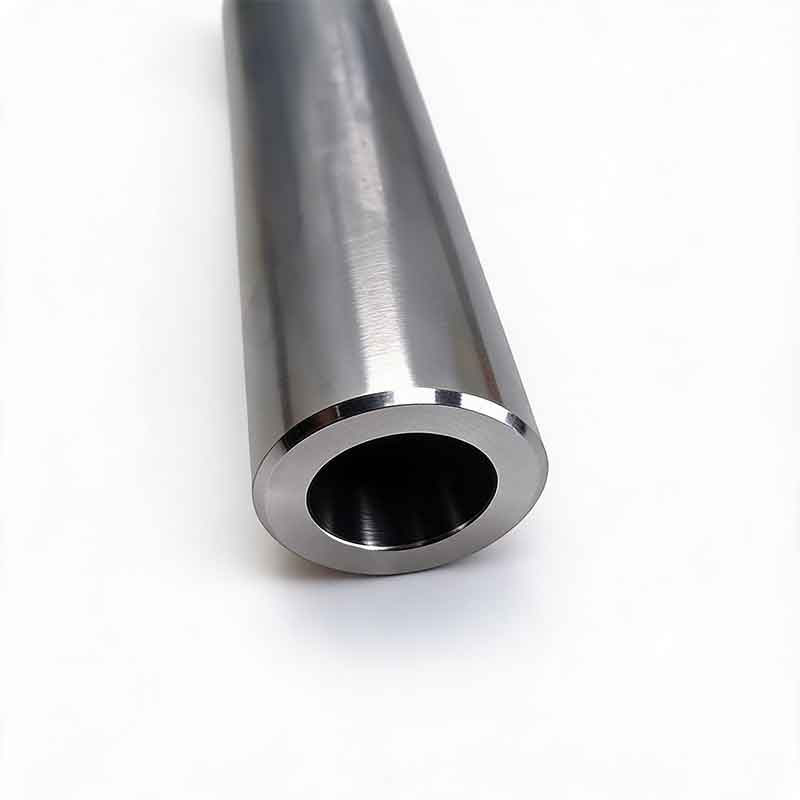
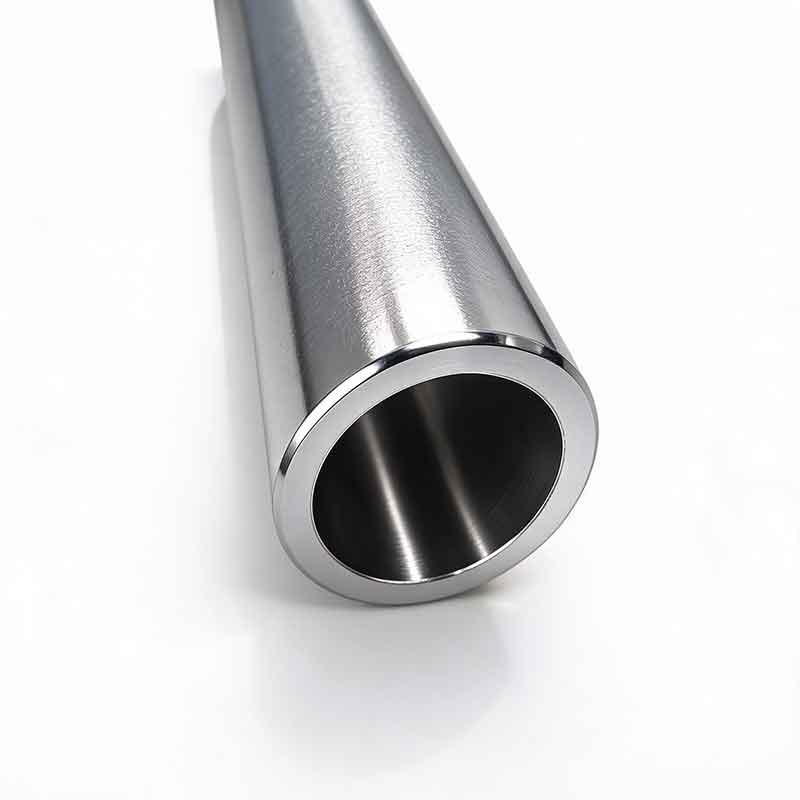
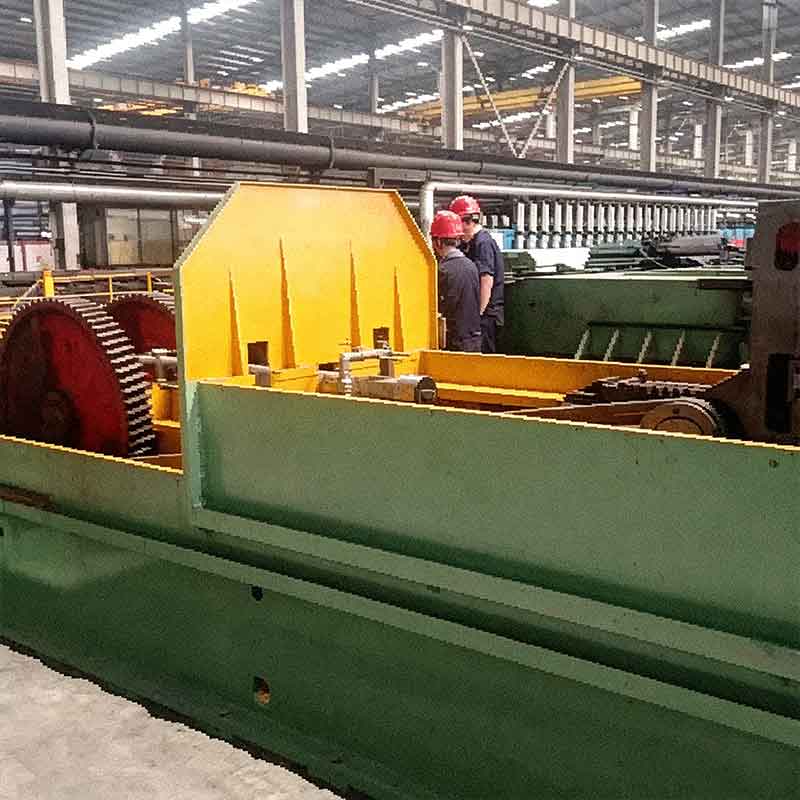
Здесь стоит обратить внимание на опыт международных игроков, которые уже давно специализируются именно на нишевых решениях для подшипниковой отрасли. Ярким примером служит китайское предприятие АО «Аньхой Юнлинда Стальные Трубы» (бренд YLD). Расположенное в промышленном кластере, посвященном исключительно подшипникам, это производство более двадцати лет фокусируется на одном: создании бесшовных прецизионных труб из подшипниковой стали. Их философия «точность — основа, качество — приоритет» (Yield Lasting Drive) реализуется через полный вертикально интегрированный цикл: от горячей прокатки и холодного волочения до термообработки в печах с защитной атмосферой. Такой подход позволяет достигать геометрической точности с отклонением не более 0,2 мм и гарантировать отсутствие обезуглероживания — проблемы, которая часто губит тонкостенные изделия. Сертификация IATF 16949 и наличие собственного парка высокоточного оборудования (включая вихретоковый и ультразвуковой контроль каждой партии) делают их продукцию интересным ориентиром даже для тех, кто ищет альтернативы внутри ЕАЭС, демонстрируя, каким должен быть современный стандарт качества для роботизированных систем.
Топ ошибок при заказе тонкостенных труб
Я собрал статистику обращений в службу поддержки одного крупного промышленного портала за последний год. Вот топ-3 ошибки, которые совершают заказчики при покупке труб для роботов:
- Неверный выбор марки стали. Пытаются сэкономить и берут обычную конструкционную сталь там, где нужна износостойкая. Результат — быстрый износ посадочного места подшипника.
- Игнорирование условий транспортировки. Тонкостенная труба (особенно длинномерная) крайне чувствительна к точкам опоры при перевозке. Прогиб под собственным весом может нарушить соосность. Требуйте специальную обрешетку!
- Отсутствие техзадания на торцовку. Если торец трубы не перпендикулярен оси более чем на 0.5 градуса, подшипник встанет с перекосом. Это смертный приговор для всего узла. Уточняйте допуск на перпендикулярность в заказе.
Сравнительный анализ: Отечественное производство vs Импорт (остатки)
Давайте посмотрим правде в глаза и сравним параметры. Ниже приведена таблица, основанная на реальных замерах образцов, поступивших в нашу редакцию для тестов в ноябре 2025 года. Мы сравнивали продукцию ведущего российского завода (условно «Завод А») и остаточные партии известного европейского бренда (условно «Бренд Б»), которые еще можно найти у дилеров.
| Параметр | Российское производство (2025-2026) | Европейский импорт (остатки складов) | Комментарий эксперта |
|---|---|---|---|
| Точность диаметра (допуск) | ±0.08 мм | ±0.05 мм | Разница нивелируется правильной подборкой подшипников с компенсационными кольцами. |
| Шероховатость внутренней поверхности (Ra) | 1.25 мкм | 0.63 мкм | Критично для высокоскоростных роботов. Российский продукт требует дополнительной полировки для топ-сегмента. |
| Стабильность механических свойств | Высокая (в пределах одной плавки) | Очень высокая | У российских заводов улучшился контроль плавки, но разброс между разными плавками еще существует. |
| Срок поставки (под заказ) | 14–20 дней | Непредсказуемо (от 2 мес.) | Здесь Россия выигрывает безоговорочно. Логистика внутри страны работает как часы. |
| Цена (руб/кг) | ~210 | ~450+ (с учетом наценок дилеров) | Импорт стал экономически нецелесообразным для серийного производства. |
| Гибкость ТЗ | Высокая (готовы менять параметры) | Нулевая (только стандарт) | Российские заводы готовы «плясать» под заказчика, что ценно для уникальных роботов. |
Как видите, разрыв в качестве сокращается пугающими для западных конкурентов темпами. Да, по шероховатости мы еще отстаем, но вопрос решается постобработкой, которая в России стоит в разы дешевле, чем покупка импортной трубы с наценкой в 200%.
Технологический прорыв: метод холодного волочения
Хочу выделить одну технологию, которая стала локомотивом изменений. Холодное волочение через плавающий дорн. Раньше это было эксклюзивом для авиастроения. Теперь несколько заводов внедрили это для производства труб под подшипники. Суть в том, что труба протягивается через матрицу с внутренней оправкой, которая не закреплена жестко. Это позволяет получить идеальную внутреннюю поверхность и снять внутренние напряжения.
Именно такие трубы показывают наилучшие результаты в тестах на вибрационную стойкость. Если вы видите в спецификации фразу «холоднодеформированные бесшовные», уточняйте метод. Если это просто холодная прокатка без дорна — эффект будет слабее. Настоящее волочение дает прирост ресурса подшипникового узла до 40%.
Проблемы совместимости с зарубежными подшипниками
Это больная тема. Многие роботы в России собраны на базе подшипников SKF, FAG или NSK, которые еще остались на складах или были завезены по параллельному импорту. А вот трубы приходится брать наши. Возникает вопрос сопряжения.
Проблема не в диаметре. Проблема в коэффициенте теплового расширения и модуле упругости. Российские стали могут иметь немного иные характеристики из-за изменения состава сплавов (замена дефицитных элементов). В обычных условиях это незаметно. Но в робототехнике, где зазоры исчисляются микронами, это играет роль.
Я настоятельно рекомендую перед запуском серии провести тест на «горячую посадку». Нагрейте трубу и подшипник до рабочих температур вашего процесса и проверьте натяг. То, что идеально сидит при +20°C в цеху, может болтаться или, наоборот, заклинить при +60°C в рабочей зоне.
Также стоит обратить внимание на антикоррозионные покрытия. Европейские подшипники часто имеют специфические покрытия колец, которые могут вступать в электрохимическую реакцию с новой маркой российской стали, вызывая контактную коррозию. Это редкий случай, но он случался. Проконсультируйтесь с технологом подшипникового завода (да, они еще отвечают на звонки, если звонить грамотно).
Перспективы: что ждать от отрасли в 2026-2027 годах?
Прогнозировать в наше время — дело неблагодарное, но тенденции видны четко. Ожидается дальнейшая дифференциация рынка. Появится четкое деление на «технические трубы» (для каркасов, неответственных узлов) и «прецизионные трубы» (непосредственно для подшипниковых пар). Цены на вторую категорию будут расти быстрее, так как требования к ней ужесточаются вместе с усложнением задач робототехники.
Ждем внедрения цифровых паспортов на каждую бухту или партию труб. QR-код, по которому можно узнать не только химсостав, но и параметры конкретного станка, на котором она произведена, и даже ФИО оператора. Это требование крупных автоконцернов, которое постепенно спускается вниз по цепочке поставщиков. Для малого бизнеса это может стать бюрократическим адом, но для качества — благо.
Также я прогнозирую бум на композитные материалы в нише сверхлегких роботов, но сталь не сдаст позиций в тяжелом машиностроении еще минимум десятилетие. Слишком велик запас надежности и предсказуемости поведения стали при разрушении. Композит ведет себя непредсказуемо, а робот, держащий деталь весом в 50 кг, не имеет права на сюрпризы.
Личное мнение: риск переоценен?
Многие боятся переходить на отечественные тонкостенные трубы, считая это риском. Мой вердикт после десятков интервью и тестов: риск остаться без комплектующих из-за разрыва логистических цепочек гораздо выше, чем риск брака у проверенного российского завода. Да, придется повозиться с входным контролем. Да, возможно, потребуется доработка технологии сборки. Но это цена суверенитета вашего производства.
В 2026 году победит тот, кто сможет быстро адаптировать техпроцесс под доступные материалы, а не тот, кто будет ждать «той самой» импортной трубы, которая уже никогда не придет по старой цене.
Итоговый алгоритм действий для закупщика
Если вы дочитали до этого места, значит, проблема для вас актуальна. Вот краткий план, как действовать завтра утром:
- Пересмотрите свое ТЗ. Уберите лишние требования к марке стали, если они не обоснованы физикой процесса, но ужесточите требования к геометрии и НК.
- Запросите коммерческие предложения у 3–4 заводов, расположенных в разных регионах (Урал, Центр, Юг). Не ограничивайтесь одним поставщиком.
- Обязательно запросите образец для лабораторных испытаний. Не верьте бумажкам, верьте приборам.
- Заложите в бюджет 2026 года увеличение стоимости сырья на 15–20% как консервативный сценарий.
- Наладьте прямой контакт с главным технологом завода, а не только с менеджером по продажам. Решения принимаются в цеху, а не в офисе.
Рынок тонкостенных стальных труб для роботизированных подшипников в 2026 году будет жестким, требовательным, но живым. Он очистился от случайных игроков. Сейчас время профессионалов. И если вы подойдете к вопросу с умом, российская продукция сможет обеспечить работу ваших роботов ничуть не хуже, чем хваленые европейские аналоги прошлого десятилетия. Главное — не бояться экспериментировать и держать руку на пульсе изменений.
Помните: в робототехнике мелочей не бывает. И толщина стенки трубы — это далеко не мелочь. Это фундамент, на котором стоит вся точность вашей автоматизации. Не экономьте на фундаменте.
Источники информации и данные для проверки:
- Обзор рынка трубной продукции в РФ: итоги 2025 года и прогноз на 2026 (MetalInfo)
- Аналитика производства бесшовных труб: новые технологии холодного деформирования (Русмет)
- Интервью с представителями трубных заводов Урала о переходе на новые марки сталей (ТАСС)
- Тренды компонентной базы для робототехники: проблемы импортозамещения подшипниковых узлов (Robotics.ru)
- Влияние качества ферросплавов на свойства конструкционных сталей в 2025 году (Пресс-центр промышленности)