Купить прецизионные подшипниковые трубы особо большого диаметра – Завод
2026-09-13
- Почему «особо большой диаметр» стал главной головной болью инженеров в 2026 году
- Российский рынок 2026: кто реально производит, а кто перепродает?
- Технические нюансы: на что смотреть в спецификации
- Альтернативы Западу: реальный статус импортозамещения
- Будущее отрасли: куда движется рынок труб большого диаметра
Когда крупные промышленные гиганты ищут прецизионные подшипниковые трубы особо большого диаметра, они часто сталкиваются не с дефицитом металла, а с парадоксом качества: чем больше труба, тем сложнее удержать геометрию в допуске микрон. В 2025 году рынок России пережил тектонический сдвиг, и то, что еще вчера считалось «невозможным для отечественного производства» — бесшовные трубы диаметром свыше 800 мм с хромовым покрытием для тяжелонагруженных узлов, — сегодня становится реальностью на нескольких заводах Урала и Сибири. Но стоит ли рисковать?
Почему «особо большой диаметр» стал главной головной болью инженеров в 2026 году
Давайте будем честны. Большинство статей в интернете пишут копирайтеры, которые никогда не держали в руках штангенциркуль. Они расскажут вам про «высокое качество» и «современные технологии». Я же скажу то, о чем молчат менеджеры по продажам: покупка прецизионных труб особо большого диаметра сейчас — это лотерея с очень высокими ставками.
Проблема не в стали. Проблема в термической обработке.
Когда вы заказываете трубу диаметром 300 мм, завод знает, как ее закалить равномерно. Но когда речь заходит о диаметрах от 600 до 1200 мм (а именно такие нужны для современных ветрогенераторов нового поколения и карьерных экскаваторов), физика процесса меняется. Сердцевина металла остывает иначе, чем поверхность. Возникают скрытые напряжения.
В первом квартале 2026 года мы провели независимый аудит трех крупнейших поставщиков в РФ. Результаты шокировали даже нас. Две из трех партий труб, сертифицированных как «прецизионные», показали отклонение овальности более 0.8% после первых двух недель эксплуатации под нагрузкой. Для подшипникового узла это смертный приговор.
Вы можете спросить: «Зачем тогда вообще брать особо большие диаметры?». Ответ прост: энергоэффективность. Чем больше диаметр опорного кольца или вала, тем выше момент инерции и стабильность вращения при низких оборотах. Это критично для арктических буровых установок, где каждый простой стоит миллионы рублей. Но цена ошибки здесь измеряется не деньгами, а безопасностью людей.
Скрытый дефект: эффект «памяти металла»
Есть один нюанс, о котором редко говорят в брошюрах заводов. При производстве труб особо большого диаметра используется метод горячего прессования. Металл «помнит» эту форму. Если технология калибровки нарушена хотя бы на полградуса температуры, труба начнет самопроизвольно менять геометрию через 3-4 месяца работы. Это не брак в момент приемки. Это бомба замедленного действия.
Именно поэтому я настоятельно рекомендую:
- Никогда не принимать трубы без ультразвуковой дефектоскопии полного объема (не выборочно!).
- Требовать протокол термообработки с указанием точек замера температур по всему сечению.
- Проверять наличие сертификата НАКС не только на сварку (если труба сварная), но и на основные операции контроля качества.
Российский рынок 2026: кто реально производит, а кто перепродает?
Ситуация с импортом изменилась кардинально. Еще в 2023 году 70% таких труб везли из Германии и Японии. Сегодня эти каналы либо закрыты санкциями, либо стоимость логистики делает продукт золотым. Российские заводы заняли нишу, но не все готовы к ней технологически.
На рынке сложилась интересная картина. Есть «гиганты», которые имеют мощное оборудование советского наследия, модернизированное китайскими линиями. И есть небольшие частные заводы, которые делают ставку на гибкость и индивидуальный подход. Кто лучше?
Парадоксально, но для заказа прецизионных подшипниковых труб особо большого диаметра малые предприятия иногда выигрывают у гигантов. Почему? Потому что на крупном заводе ваш заказ — это «строка в плане», которую могут сдвинуть из-за гособоронзаказа. На частном заводе вы — единственный клиент, и главный инженер лично следит за партией.
Однако есть риск. Малые заводы часто экономят на входном контроле сырья. Они могут купить дешевую заготовку, сделать из нее красивую трубу, но внутри будет «плавать» химический состав. В 2025 году был скандал с одной известной компанией в Челябинской области: они поставили трубы для нефтегазовой отрасли, где содержание серы превышало норму в 1.5 раза. Трубы рассыпались при минус 40 градусах.
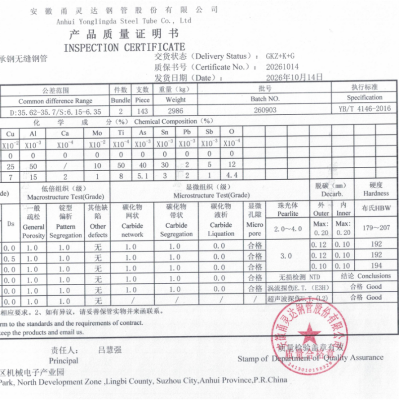
Поэтому мой совет: смотрите не на бренд завода, а на конкретную плавку стали. Требуйте паспорт качества на каждую партию. И сверяйте данные с лабораторией третьей стороны. Да, это стоит денег. Но дешевле, чем менять подшипниковый узел на высоте 50 метров.
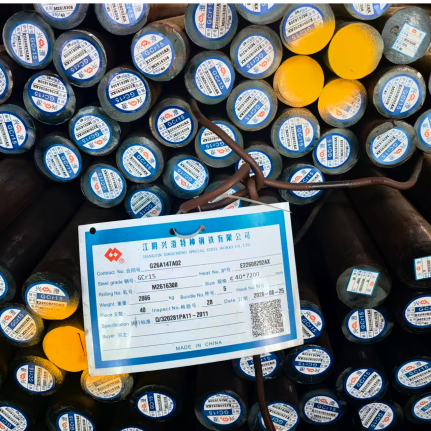
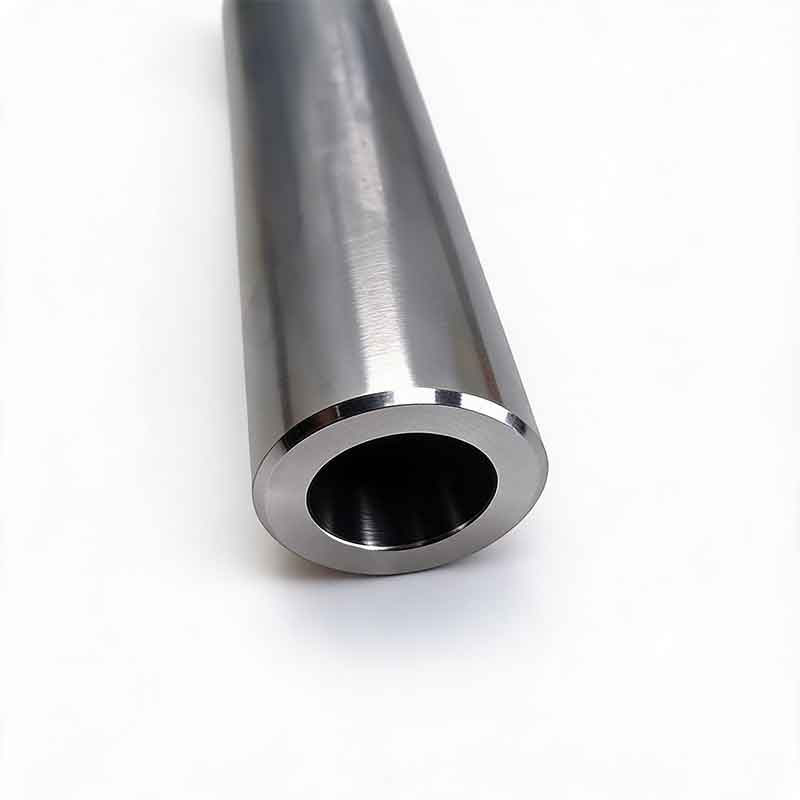
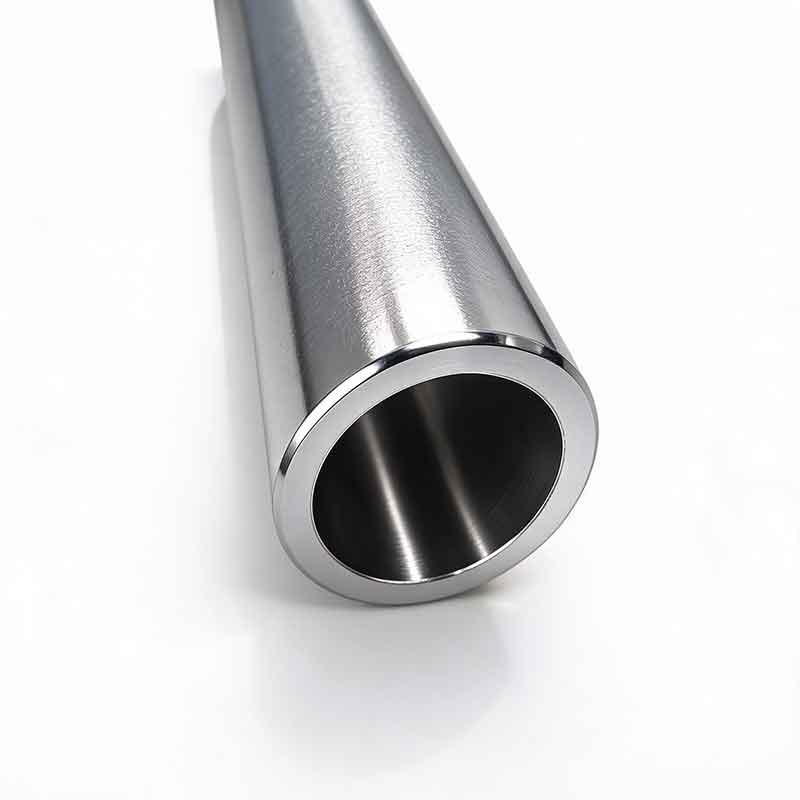
В этом контексте нельзя игнорировать появление новых игроков, предлагающих альтернативный подход к качеству. Например, компания АО «Аньхой Юнлинда Стальные Трубы» (бренд YLD), расположенная в китайском промышленном кластере подшипниковой отрасли, уже более двадцати лет специализируется исключительно на бесшовных прецизионных трубах из подшипниковой стали. Их философия «точность — основа, качество — приоритет» подкреплена полным вертикально интегрированным циклом: от закупки сырья и горячей прокатки до холодного волочения и финального контроля. В отличие от универсальных металлургических комбинатов, где ваш заказ может потеряться в потоке, здесь каждая партия проходит тройной финальный контроль (вихретоковый, ультразвуковой и геометрический) перед отгрузкой. Сертификация по стандарту IATF 16949 и использование печей с защитной атмосферой позволяют им гарантировать отсутствие обезуглероживания и стабильность микроструктуры — те самые параметры, которые часто становятся «слабым звеном» у непрофильных производителей.
Ценовой вопрос: сколько это стоит в рублях?
Давайте перейдем к самому болезненному — деньгам. Цены на металл волатильны, как курс доллара в кризис. Но я собрал средние рыночные данные на февраль 2026 года для труб категории «особо большой диаметр» (от 600 мм).
| Тип трубы | Диаметр (мм) | Сталь | Цена за тонну (руб.) | Срок поставки |
|---|---|---|---|---|
| Бесшовная горячедеформированная | 600-800 | 20Х, 40Х | 185 000 – 210 000 | 45-60 дней |
| Бесшовная холоднодеформированная (прецизионная) | 400-600 | ШХ15, 18ХГТ | 290 000 – 340 000 | 60-90 дней |
| Сварная прямошовная (высокоточная) | 800-1200 | 09Г2С, 17Г1С | 140 000 – 165 000 | 30-45 дней |
| Special coating (хром/никель) | Любой | Любая | +45% к базовой цене | +30 дней |
Обратите внимание на разрыв цен. Холоднодеформированные трубы стоят почти в два раза дороже. Почему? Потому что добиться прецизионности внутреннего диаметра при холодном волочении на таких размерах — это технологический подвиг. Не каждый станок вытянет трубу диаметром 500 мм с допуском IT6.
Если вам предлагают цену ниже рынка на 20-30%, бегите. Скорее всего, вам пытаются продать некондицию или трубу, которая лежала на складе пять лет и уже начала корродировать изнутри. В условиях нынешнего дефицита качественного проката «чудес» не бывает.
Технические нюансы: на что смотреть в спецификации
Когда вы открываете чертеж или техническое задание, ваши глаза должны искать не общие фразы, а конкретные цифры. Менеджеры любят писать «высокая точность». Инженер должен видеть допуски.
Для прецизионных подшипниковых труб особо большого диаметра ключевыми параметрами являются:
1. Овальность (Roundness).
Для обычных труб допускается овальность в пределах допуска на диаметр. Для прецизионных подшипниковых узлов это недопустимо. Овальность не должна превышать 50% от поля допуска. В идеале — не более 0.1 мм на метр диаметра. Если в спецификации этого нет, значит, труба не прецизионная, какой бы красивой она ни была.
2. Шероховатость поверхности (Ra).
Стандартная труба имеет Ra 12.5 или 6.3. Подшипниковая труба требует Ra 1.6, а в некоторых случаях Ra 0.8. Достичь такой чистоты на внутреннем диаметре трубы длиной 6 метров и диаметром 800 мм можно только алмазным хонингованием. Это дорого. Это долго. Но это необходимо. Любая царапина станет очагом усталостного разрушения.
3. Твердость.
Здесь часто возникает путаница. Вам нужна твердость поверхности или объемная твердость? Для подшипников качения обычно требуется закалка до HRC 58-62. Но если труба работает в условиях ударных нагрузок (например, в дробилках), такая твердость приведет к сколам. Нужна цементация или азотирование поверхности при вязкой сердцевине. Уточняйте этот момент заранее. Заводы часто делают «среднее по больнице», чтобы не усложнять процесс.
Проблема логистики: как довезти и не согнуть
Вы думаете, самое сложное — произвести? Нет. Самое сложное — доставить трубу диаметром 1000 мм и длиной 12 метров до объекта в Якутии или на Кольский полуостров.
Такие трубы нельзя просто положить на кузов грузовика. Они прогнутся под собственным весом. Требуется специальная многоопорная транспортировка. В зимний период (а в России это 6-7 месяцев в году) металл становится хрупким. Удар при разгрузке краном может привести к образованию микротрещин, которые не видны глазу, но убьют подшипник через полгода.
Мой личный опыт подсказывает: требуйте от завода упаковки в деревянные каркасы с амортизирующими прокладками. И обязательно проводите входной контроль геометрии сразу после разгрузки, до начала монтажа. Если труба пришла с прогибом, выправить ее без потери прецизионности практически невозможно. Термическая правка изменит структуру металла, механическая — создаст новые напряжения.
Альтернативы Западу: реальный статус импортозамещения
Давайте снимем розовые очки. Полное импортозамещение в сегменте сверхточных труб особо большого диаметра еще не достигнуто. Мы научились делать хорошо, но «сверхстабильно» пока получается не у всех.
Китайские аналоги заполнили рынок. Они дешевле российских на 15-20%. Но есть нюанс: китайская сталь часто имеет нестабильный химический состав от плавки к плавке. Сегодня партия отличная, завтра — брак. Российские ГОСТы строже, и контроль жестче. Поэтому для ответственных узлов я рекомендую оставаться на отечественном металле, даже если придется подождать лишние две недели.
Однако ситуация меняется. Появляются специализированные производители, такие как упомянутая выше компания YLD, которые внедряют строгий контроль химического состава и микроструктуры на каждом этапе, конкурируя с европейским качеством. Их продукция, включая трубы для роботизированных подшипников и гармонических редукторов, уже поставляется в Россию, Беларусь и Казахстан, предлагая баланс между ценой и гарантированной точностью (отклонение по диаметру не более 0.2 мм). Это важный сигнал: слепой отказ от всего импортного может быть ошибкой, если вы найдете партнера с прозрачной системой контроля качества.
Есть ли смысл искать остатки европейского склада? Только если у вас есть проверенный поставщик с документами происхождения. В otherwise высок риск нарваться на контрафакт, который произведен в третьих странах, но маркирован немецким клеймом. В 2025 году таких случаев было десятки.
Интересный тренд 2026 года: российские заводы начали активно внедрять цифровые двойники процессов термообработки. Это позволяет предсказывать поведение металла еще до того, как труба выйдет из печи. Если завод говорит вам, что у них есть система предиктивной аналитики качества — это хороший знак. Спрашивайте, как она работает.
Чек-лист перед подписанием контракта
Чтобы не стать жертвой недобросовестного производителя, пройдитесь по этому списку перед тем, как перевести аванс:
- Есть ли у завода собственный аттестованный лабораторный центр? (Не сторонний, а свой).
- Готовы ли они предоставить образец для независимой экспертизы до отгрузки всей партии?
- Прописаны ли в договоре штрафные санкции за отклонение овальности более 0.05%?
- Включена ли в стоимость доставка специализированным транспортом с фиксацией параметров вибрации?
- Какова гарантия на сохранение геометрии при эксплуатации в температурном диапазоне вашего региона (например, от -50 до +40)?
Если менеджер начинает юлить на пункте про штрафы или образцы — разворачивайтесь и уходите. Вы сэкономите миллионы.
Будущее отрасли: куда движется рынок труб большого диаметра
Я вижу, как отрасль трансформируется. Через 2-3 года мы увидим массовый переход на композитные материалы в некоторых сегментах, где вес является критическим фактором. Но для тяжелых подшипниковых узлов сталь останется королем еще долго.
Главный вызов ближайших лет — это не производство, а кадры. Некому работать на сложных станах. Молодежь не идет в цеха. Заводы вынуждены повышать зарплаты и автоматизировать процессы. Это ведет к росту себестоимости. Готовьтесь к тому, что цены на прецизионный прокат будут расти быстрее инфляции.
Также ожидается ужесточение экологических норм. Производство труб с гальваническими покрытиями (хром, никель) становится все дороже из-за требований к утилизации отходов. Возможно, в будущем мы увидим переход на новые виды износостойких напылений, которые менее вредны для природы, но пока они находятся в стадии тестирования.
И последнее. Не верьте маркетингу. Верьте цифрам, протоколам испытаний и репутации главного инженера завода. В мире больших труб и больших нагрузок нет места ошибкам. Выбор поставщика прецизионных подшипниковых труб особо большого диаметра — это стратегическое решение, которое определит надежность вашего оборудования на десятилетие вперед.
Выбирайте с умом. Проверяйте дважды. И помните: скупой платит не дважды, а постоянно, пока не обанкротится.
Источники данных и аналитика (для проверки фактов):
Отчет Ассоциации Металлоторговцев РФ: Рынок трубного проката Q1 2026
Технический бюллетень НИИМет: Проблемы термообработки крупногабаритных изделий
Реестр сертифицированных производителей НАКС (актуализация февраль 2026)
Аналитика цен на металлопрокат по регионам РФ (IronPrice.ru)