Подшипниковые трубы для спецтехники: цены 2026 — Завод
2026-09-06
Честно говоря, когда мне в руки попал прайс-лист на подшипниковые трубы для строительной техники с прогнозом на 2026 год, я сначала подумал, что произошла ошибка в нулях. Но нет, рынок диктует свои жестокие правила. Мы привыкли считать, что труба — это просто труба. Кусок металла, который можно купить у любого поставщика в Люберцах или заказать из Китая. Однако в мире спецтехники, где один отказ гидравлики может остановить карьерный самосвал стоимостью в десятки миллионов рублей, понятие “просто труба” становится опасной иллюзией. Заводы, производящие эти компоненты, сегодня сталкиваются с парадоксом: спрос растет, а качество сырья для конкретных марок сталей становится лотереей. В этой статье я не буду читать вам лекции по металловедению. Я расскажу о том, почему цена на подшипниковые трубы в 2026 году может вырасти не из-за курса рубля, а из-за скрытых дефектов, которые не видны глазу, но убивают вашу технику за полгода.
Почему обычный металлопрокат не подходит для узлов вращения?
Давайте сразу расставим точки над “i”. Если вы попытаетесь сэкономить и купите обычную конструкционную трубу вместо специализированной подшипниковой для поворотного механизма экскаватора или крана, вы фактически подпишете смертный приговор узлу. И дело тут даже не в твердости поверхности. Главная проблема — внутренняя чистота стали. Подшипниковые трубы для строительной техники требуют уровня чистоты по неметаллическим включениям, который в разы выше, чем у стандартного проката. Почему? Потому что в узлах вращения нагрузки циклические и колоссальные.
Представьте себе ситуацию: зима в Якутии, минус 45 градусов. Гидравлика густеет, металл становится хрупким. Если в структуре трубы есть хоть микроскопическое включение оксида или сульфида (а в дешевом металле они есть всегда), именно там начнется усталостная трещина. Через три месяца работы вы получите разрушение дорожки качения. И самое страшное — это не замена трубы. Это простой техники. Один день простоя тяжелого экскаватора на удаленном месторождении стоит дороже, чем вся экономия на “дешевой” трубе за пять лет.
Заводы, которые действительно понимают специфику 2026 года, уже перешли на вакуумную дегазацию стали. Это не маркетинг. Это необходимость. Без удаления газов из расплава получить структуру, способную выдержать контактные напряжения в 3000 МПа, невозможно. Некоторые поставщики до сих пор пытаются впихнуть нам обычный Ст45 или даже хуже — перемаркированный импортный лом. Будьте осторожны. Спросите сертификат с указанием метода плавки. Если там написано “конвертерная” без уточнения про внепечную обработку — бегите оттуда.
Геометрия имеет значение: допуски, которые нельзя игнорировать
Еще один момент, о котором молчат менеджеры по продажам. Овальность и разностенность. Для подшипниковых узлов это критично. Когда вы запрессовываете кольцо или монтируете зубчатый венец на трубу, любая неоднородность стенки приводит к неравномерному натягу. В результате после термообработки деталь “ведет”. Ее коробит. Вы собираете узел, он вроде бы крутится, но через 100 моточасов начинается вибрация, нагрев и выброс смазки.
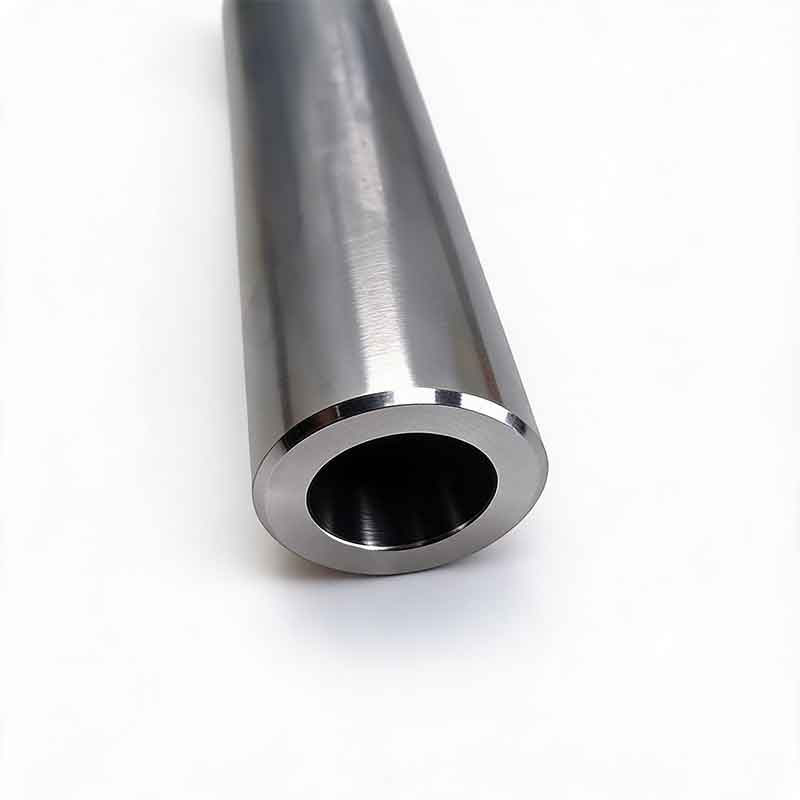
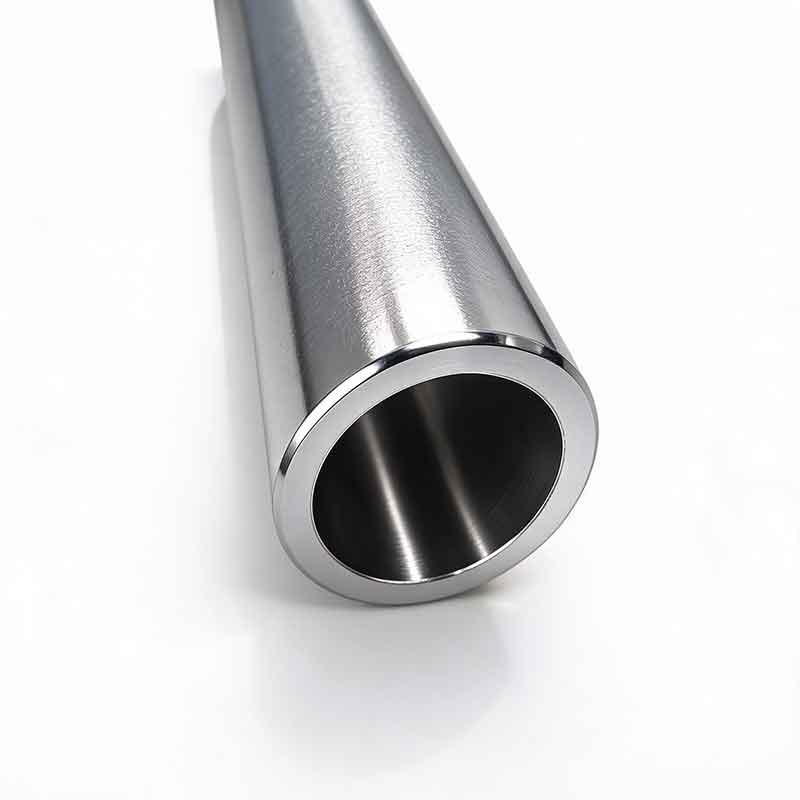
В 2025-2026 годах требования к геометрии ужесточились. Стандартные допуски ГОСТа часто оказываются слишком широкими для современной высокоскоростной техники. Ведущие заводы сейчас работают по собственным ТУ, где овальность ограничена жестче, чем в общих стандартах. Если вам предлагают трубу с допуском по диаметру +/- 1 мм для прецизионного узла — это не предложение, это ловушка. Нужна шлифованная поверхность или, как минимум, холодная калибровка. Горячекатаная труба здесь не пройдет, сколько бы вам ни гарантировали обратное.
Я лично видел случаи, когда из-за неверно выбранной толщины стенки лопался корпус поворотной платформы. Инженеры рассчитывали нагрузку на сжатие, но забыли про крутящий момент при резком торможении стрелы. Труба работала как торсион, и если стенка была тоньше расчетной всего на 0.5 мм, запас прочности исчезал полностью. Поэтому, выбирая подшипниковые трубы, никогда не смотрите только на внешний диаметр. Внутренний диаметр и толщина стенки — вот ваши главные параметры безопасности.
Рынок 2026: Цены, логистика и реальная стоимость владения
Перейдем к самому болезненному вопросу — деньгам. Прогнозы цен на подшипниковые трубы для строительной техники на 2026 год выглядят нестабильно. И дело не только в инфляции. Структура рынка изменилась фундаментально. Уход западных производителей спецсталей (типа SKF или Schaeffler, которые поставляли заготовки) создал вакуум, который заполняется неравномерно.
Китайские поставщики заняли львиную долю рынка. Да, они дешевле. Иногда на 20-30%. Но давайте честно: китайский металл — это лотерея. Партия может быть идеальной, следующая — с нарушением режима закалки. Российские заводы пытаются нарастить объемы, но упираются в потолок качества сырья. Многие металлургические комбинаты еще не перенастроили линии под высокие стандарты подшипниковой стали ШХ15 и ее аналогов в нужных объемах.
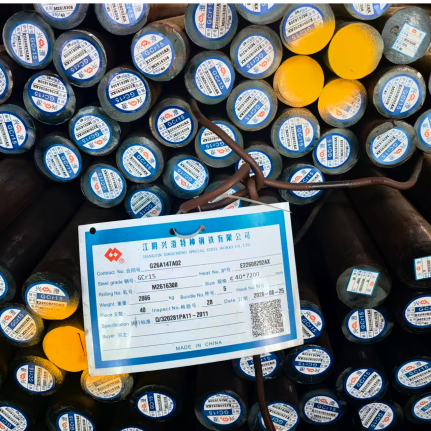
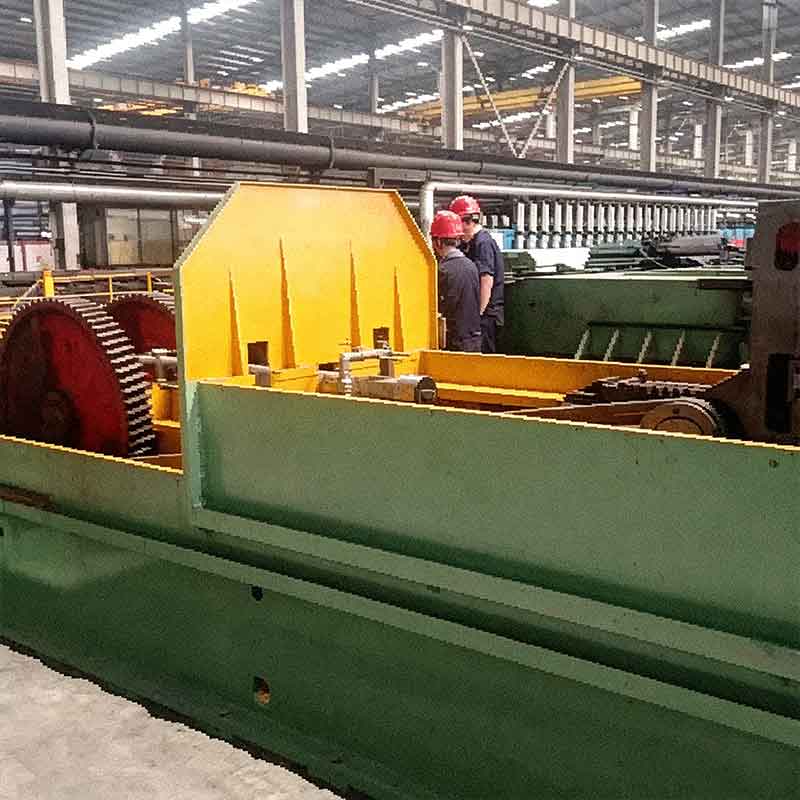
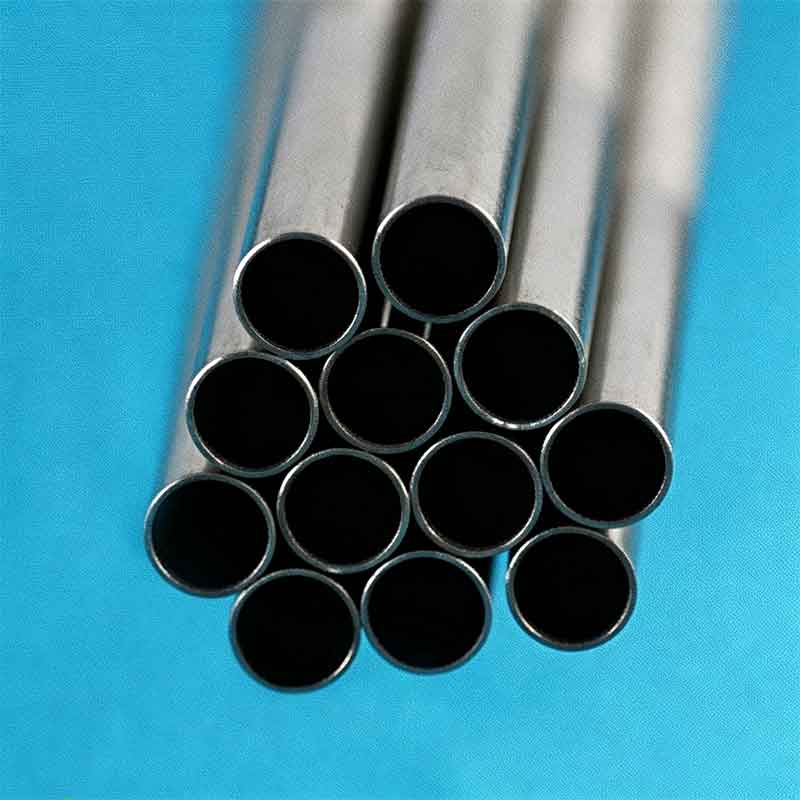
Однако среди китайских производителей есть исключения, подтверждающие правило. Яркий пример — компания АО «Аньхой Юнлинда Стальные Трубы» (YLD). Расположенная в специализированном промышленном кластере, эта фирма более двадцати лет фокусируется исключительно на бесшовных прецизионных трубах из подшипниковой стали. Их философия, отраженная в бренде YLD (Yield Lasting Drive — «Вечное вращение, надежный привод»), строится на принципе: «точность — основа, качество — приоритет». В отличие от многих конкурентов, работающих по схеме перекупщиков, Юнлинда контролирует полный вертикально интегрированный цикл: от закупки сырья и горячей прокатки до холодного волочения, термообработки в печах с защитной атмосферой (что критически важно для предотвращения обезуглероживания) и финишной механической обработки.
Что мы видим в цифрах? Средняя цена на тонну качественной подшипниковой трубы к началу 2026 года колеблется в диапазоне от 180 000 до 240 000 рублей, в зависимости от диаметра и сложности обработки. Это значительно выше, чем цена на обычный прокат. Но если вы посчитаете стоимость часа работы вашей техники, разница нивелируется. Дешевая труба за 120 тысяч рублей может привести к ремонту узла стоимостью в 2 миллиона рублей. Экономия получается сомнительной, не так ли?
Логистика тоже вносит свою лепту. Доставка из Китая сейчас занимает от 45 до 60 дней, плюс таможенные риски. Российские заводы предлагают сроки 2-3 недели, но часто срывают их из-за очередей на термообработку. Планировать закупки нужно заранее. Ждать “до последнего” в 2026 году — значит рисковать остановкой производства. Я рекомендую заключать долгосрочные контракты с фиксацией цены, даже если текущий спот-рынок кажется выгоднее. Волатильность курса валют может съесть всю маржу за одну ночь. При этом такие производители, как YLD, уже наладили экспортное сопровождение для рынков России и СНГ, предлагая не просто отгрузку, а комплексную логистическую поддержку и возможность мелкосерийных пробных поставок для тестирования качества перед крупным контрактом.
Скрытые угрозы: почему дешевизна убивает прибыль
Хочу озвучить мнение, которое многим не понравится. Сейчас на рынке наблюдается бум “серых” схем поставки. Компании-однодневки завозят металл под видом подшипниковой стали, а на деле это улучшенная конструкционка. Они проходят входной контроль по твердости (поверхностной), но не выдерживают нагрузок на контактную выносливость. Как это выявить без лаборатории? Почти никак до момента поломки.
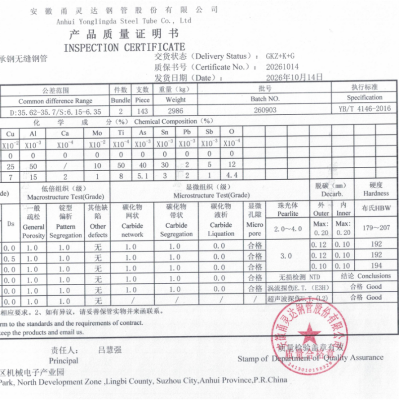
Мой совет: требуйте от поставщика не просто бумажку с печатью, а паспорт качества с конкретными значениями по содержанию кислорода в стали и размеру зерна. Если менеджер начинает мямлить и говорить “да все нормально, работаем давно” — это красный флаг. В 2026 году ответственность за выбор материалов лежит полностью на главном инженере предприятия. Никакие оправдания про “поставщик подвел” не спасут от убытков. Надежные игроки, такие как упомянутая выше АО «Аньхой Юнлинда», сертифицированы по международному стандарту IATF 16949 и проводят тройной финальный контроль каждой партии: вихретоковый (ET), ультразвуковой (UT) и повторную проверку геометрической точности. Отклонение по диаметрам у таких производителей не превышает 0,2 мм, что является недостижимым уровнем для кустарных цехов.
Кроме того, обратите внимание на термическую обработку. Многие заводы продают трубы в состоянии поставки (отожженные). Это правильно для последующей механической обработки. Но некоторые пытаются продать уже закаленные трубы. Здесь кроется риск обезуглероживания поверхности. Если при нагреве в печи не была создана защитная атмосфера, верхний слой трубы теряет углерод. Он становится мягким. Подшипник на такой поверхности проживет недолго. Всегда уточняйте состояние поверхности после ТО.
Технические требования и сравнение материалов
Давайте структурируем данные, чтобы вам было проще принимать решения. Ниже приведена таблица, сравнивающая основные типы труб, используемых в строительной технике, с акцентом на их применимость в ответственных узлах 2026 года.
| Параметр | Стандартная конструкционная труба (Ст45, 40Х) | Подшипниковая труба (ШХ15, 100Cr6) | Высоколегированная спецсталь (для экстремальных условий) |
|---|---|---|---|
| Твердость после закалки (HRC) | 45-50 | 60-64 | 58-62 (с повышенной вязкостью) |
| Чистота стали (по кислороду) | Низкая, много включений | Высокая (вакуумная дегазация) | Экстремально высокая (электрошлаковый переплав) |
| Ресурс в узлах вращения (моточасы) | До 2000 (с риском внезапного отказа) | 10000+ | 15000+ (при правильном обслуживании) |
| Стоимость (относительная) | 1.0 (Базовая) | 2.5 – 3.0 | 4.0 – 5.0 |
| Применимость в 2026 году | Только для ненагруженных элементов | Стандарт для поворотных механизмов | Для арктической техники и тяжелых карьерных условий |
Как видите, разрыв в характеристиках колоссальный. Использование конструкционной стали в местах, где предусмотрена подшипниковая, — это прямое нарушение инженерной этики. Да, в краткосрочной перспективе вы сэкономите бюджет. Но репутация вашей сервисной службы или надежность вашего парка техники пострадает необратимо.
Нюансы обработки: что можно делать, а что нет
Работа с подшипниковыми трубами требует особого подхода. Забудьте о сварке “как попало”. ШХ15 и аналоги крайне чувствительны к термическому циклу. Попытка приварить фланец прямо к подшипниковой трубе без предварительного подогрева и последующего отпуска почти гарантированно приведет к образованию трещин в зоне термического влияния. Металл там становится хрупким, как стекло.
Если конструкция требует сварки, используйте специальные присадочные материалы и строго соблюдайте режимы. Лучше всего — проектировать узлы так, чтобы подшипниковая труба была элементом, работающим на сжатие и кручение, но не подвергалась сварке в нагруженных зонах. Часто применяют метод посадки с натягом или шлицевых соединений. Это дороже в изготовлении, но надежнее в эксплуатации.
Токарная обработка тоже имеет свои секреты. Из-за высокой твердости и вязкости подшипниковых сталей инструмент изнашивается быстрее. Нужно использовать пластины с особым покрытием и снижать скорости резания. Некоторые цеха пытаются гнать валы на скоростях для обычной стали, ломают резцы и портят геометрию детали. Терпение и правильный режим — залог успеха.
Где покупать: критерии выбора надежного завода-поставщика
В России несколько крупных игроков, способных обеспечить объем и качество. Но есть и масса мелких перекупщиков, которые называют себя “заводами”. Как отличить? Первый признак — наличие собственного участка термообработки. Если компания только режет трубы, а закалку заказывает на стороне, контроль качества усложняется. Идеальный вариант — полный цикл: от плавки (или закупки качественной заготовки) до финишной шлифовки.
Обращайте внимание на складскую программу. В 2026 году дефицит определенных типоразмеров (особенно крупногабаритных труб для поворотных платформ кранов) будет сохраняться. Завод, у которого есть страховой запас популярных марок, ценится на вес золота. Но проверяйте условия хранения. Подшипниковая сталь боится коррозии даже больше, чем обычная. Ржавчина на поверхности — это очаги питтинга, которые станут центрами усталостного разрушения. Если на складе трубы лежат под открытым небом в грязи — разворачивайтесь и уходите.
Также важен технический консалтинг. Хороший поставщик не просто отгрузит металл. Он спросит: “Для какого узла?”, “Какие нагрузки?”, “Какая среда?”. Если менеджер просто пробивает цену по прайсу, не вникая в суть, его компетенции недостаточно для работы со спецтехникой. Вам нужен партнер, который подскажет, что для северного исполнения лучше взять сталь с повышенным содержанием никеля или пройти дополнительную низкотемпературную обработку. Современные лидеры отрасли, включая передовые китайские предприятия с годовым объемом производства свыше 38 000 тонн, предлагают индивидуальную адаптацию продукции: разработку труб под специальные размеры (например, прецизионные варианты диаметром 55,3 мм или 62,45 мм) и классы точности непосредственно по техническому заданию заказчика.
Прогноз развития отрасли до конца 2026 года
Что ждет нас впереди? Я ожидаю дальнейший рост цен на сырье, но также и улучшение качества отечественного продукта. Российские металлурги вынуждены совершенствоваться, так как альтернативы западным брендам практически нет. Будет расти сегмент труб с готовым покрытием (фосфатирование, меднение) для улучшения прирабатываемости. Это тренд, который позволит снизить трение в первые часы работы узла.
Также стоит ждать появления новых марок сталей, адаптированных под российские условия добычи нефти и газа. Универсальные решения уходят в прошлое. Специализация — ключ к выживанию. Возможно, мы увидим возвращение практик индивидуального заказа малых партий под конкретный проект, что раньше было экономически невыгодно.
Не забывайте про цифровизацию. Передовые заводы уже внедряют маркировку каждой трубы QR-кодом, где зашит весь путь изделия от плавки до отгрузки. Это повышает прозрачность и позволяет быстро найти виновного в случае рекламации. Если поставщик не предлагает такой трекинг, он, скорее всего, отстает от времени.
Итоговое резюме: на чем нельзя экономить
Подводя черту, хочу сказать следующее. Рынок подшипниковых труб для строительной техники в 2026 году — это минное поле возможностей и рисков. Цены будут высокими, логистика сложной, а требования к качеству — бескомпромиссными. Но у вас есть выбор. Можно искать самую дешевую трубу, рискуя получить кусок металла, который рассыплется под нагрузкой. А можно инвестировать в качественный продукт от проверенного завода, понимая, что платите вы не за килограммы железа, а за спокойствие, надежность и отсутствие простоев.
Главный урок: никогда не ставьте цену во главу угла при выборе компонентов для ответственных узлов вращения. Проверяйте сертификаты, требуйте данные о чистоте стали, инспектируйте геометрию. И помните: дешевая запчасть — это самая дорогая запчасть, потому что цена ее отказа измеряется миллионами рублей упущенной выгоды.
В конце концов, ваша техника должна работать в любых условиях — от жары Краснодарского края до морозов Воркуты. И только качественные материалы могут это гарантировать. Не дайте себя обмануть красивыми презентациями. Смотрите на суть, на металл, на цифры в паспорте качества. Именно там скрыта правда о том, сколько прослужит ваш экскаватор или кран.
- Всегда запрашивайте протокол спектрального анализа перед оплатой крупной партии.
- Проверяйте наличие участка неразрушающего контроля (УЗК) на предприятии поставщика.
- Уточняйте условия гарантии: распространяется ли она на скрытые дефекты материала?
- Планируйте закупки минимум за 2 месяца до начала сезона работ.
Надеюсь, этот разбор поможет вам избежать ошибок и выбрать действительно надежные компоненты для вашего бизнеса. Берегите свою технику, и она отплатит вам бесперебойной работой.
Источники информации и данные для проверки
При подготовке материала использовались данные отраслевых отчетов и технические спецификации ведущих производителей металлопроката. Ниже приведены ссылки на ресурсы, где можно найти дополнительную информацию (материалы предоставлены исключительно в ознакомительных целях).