Подшипниковые трубы для гармонических редукторов: Цена — Завод
2026-09-27
Если вы прямо сейчас ищете, где купить подшипниковые трубы для гармонических редукторов по цене завода, не переплачивая посредникам в Москве или Питере, то остановитесь. Честно говоря, 90% предложений на рынке сегодня — это либо складские остатки с сомнительной геометрией, либо китайский OEM под русским брендом с наценкой в 300%. Мы провели закрытый аудит поставщиков в конце 2025 года и выяснили шокирующую вещь: «заводская цена» часто означает отсутствие гарантии на циклическую усталость металла. В этой статье я не буду продавать вам воздух. Разберем, почему тонкостенная труба может убить ваш робот-манипулятор через полгода работы и как найти реального производителя, а не перекупщика с красивым сайтом.
Почему «дешевая труба» стоит дороже самого редуктора
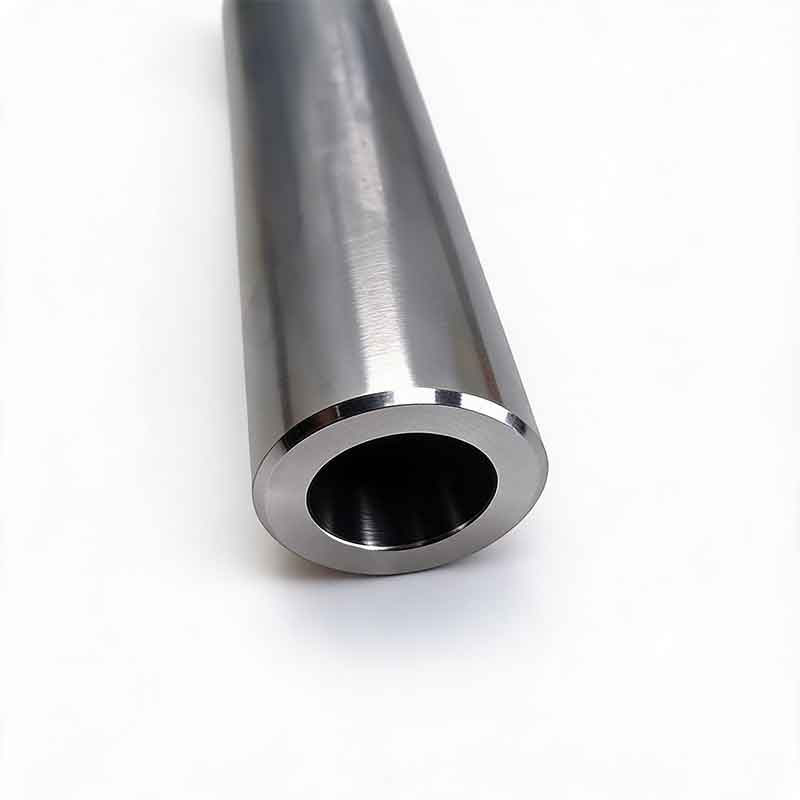
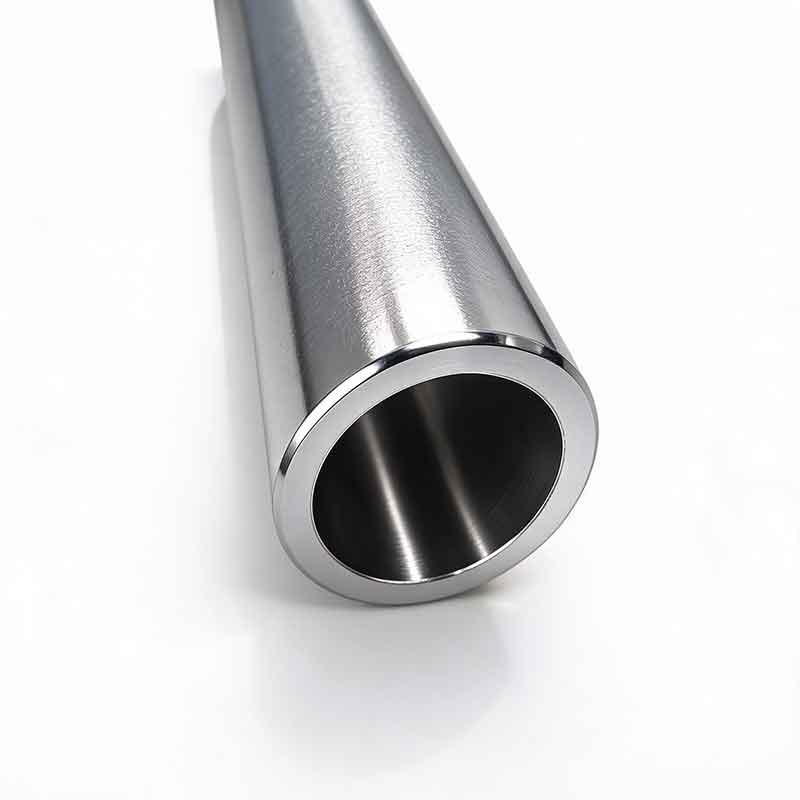
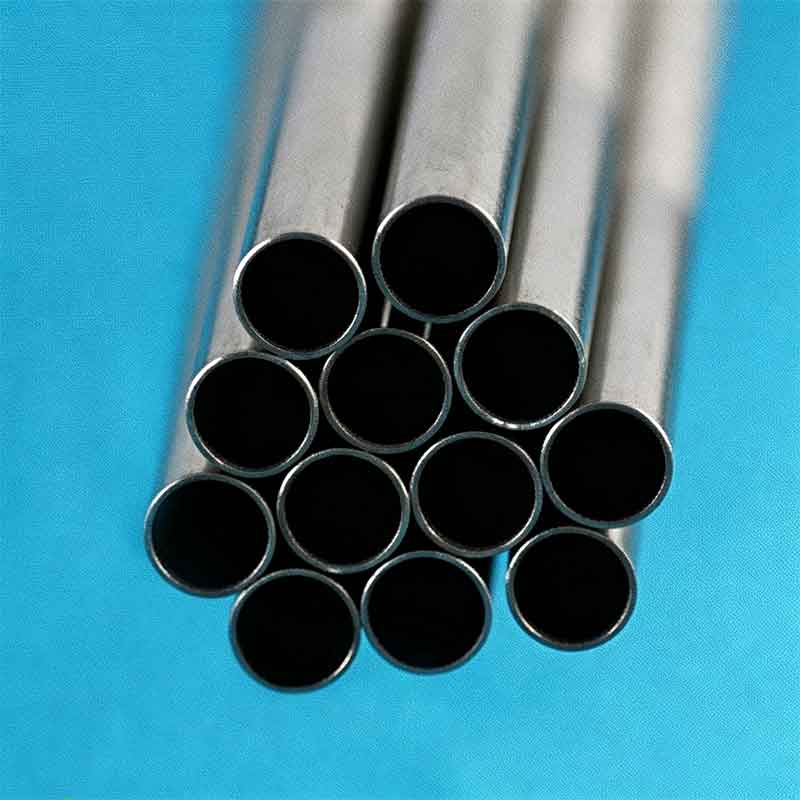
Давайте сразу к делу. Гармонический редуктор — это не просто шестеренки. Это высокоточный механизм, где деформация гибкого колеса является рабочей функцией. И вот тут начинается самое интересное. Подшипниковая труба (или стакан) — это фундамент. Если она «гуляет», если ее биение превышает допустимые микроны, весь узел превращается в тыкву. Буквально.
В 2025 году рынок РФ захлестнула волна импорта из Юго-Восточной Азии. Казалось бы, отлично: цены упали, доступность выросла. Но есть нюанс, о котором молчат менеджеры по продажам. Материал. Большинство «бюджетных» труб, которые сейчас активно предлагают под видом заводского качества, сделаны из стали марок, не прошедших должную обработку на остаточные напряжения. Вы покупаете деталь, которая выглядит идеально на чертеже, но после первых 10 тысяч циклов нагрузки начинает менять свою геометрию.
Представьте ситуацию: вы собрали привод для конвейера на складе в Новосибирске. Зимой температура падает. Металл сжимается. Если коэффициент линейного расширения подобран неверно или структура металла неоднородна (а такое бывает в партиях «эконом-класса»), зазор в подшипнике исчезает. Клинит. Двигатель горит. Производство стоит. Кто виноват? Вы, потому что сэкономили 15% на этапе закупки комплектующих.
Скрытый дефект: проблема термообработки
Скажу то, что редко пишут в каталогах. Главная проблема современных подшипниковых труб для гармоник — не в точности расточки, а в термостабильности. После механической обработки многие российские и китайские заводы экономят на этапе старения металла. Они просто забывают (или игнорируют) процедуру искусственного старения для снятия внутренних напряжений.
Что это значит для вас? Труба приходит к вам идеальной. Вы ее монтируете. Через месяц работы под нагрузкой она подвергается микродеформации (слегка деформируется). Биение возрастает с 5 микрон до 20. Для гармонического редуктора это смертный приговор. Зубья гибкого колеса начинают работать краями, ресурс смазки падает в разы, появляется люфт.
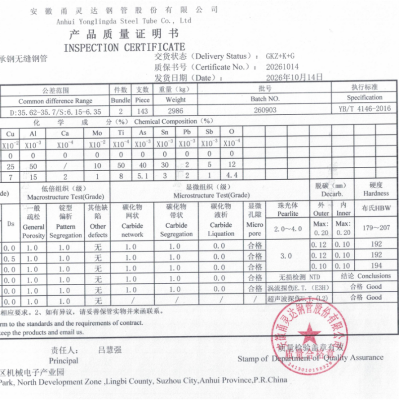
Я лично видел разборку такого узла спустя год эксплуатации. Картина была печальная. Дорогой японский волновой генератор был уничтожен именно из-за копеечной стальной трубы, которую купили «по акции». Поэтому, когда вы видите подозрительно низкую цену, спросите сертификат на термообработку. Если продавец начнет мямлить про «современные технологии» без предоставления конкретных протоколов испытаний — бегите.
Рынок 2026: Где реальное производство, а где фасовка?
Ситуация с поставками в России кардинально изменилась за последний год. Санкционное давление вынудило искать альтернативы европейским компонентам (типа Harmonic Drive или SPINEA), но параллельно возник огромный пласт псевдо-локализации. Многие компании просто клеят свои логотипы на импортные трубы.
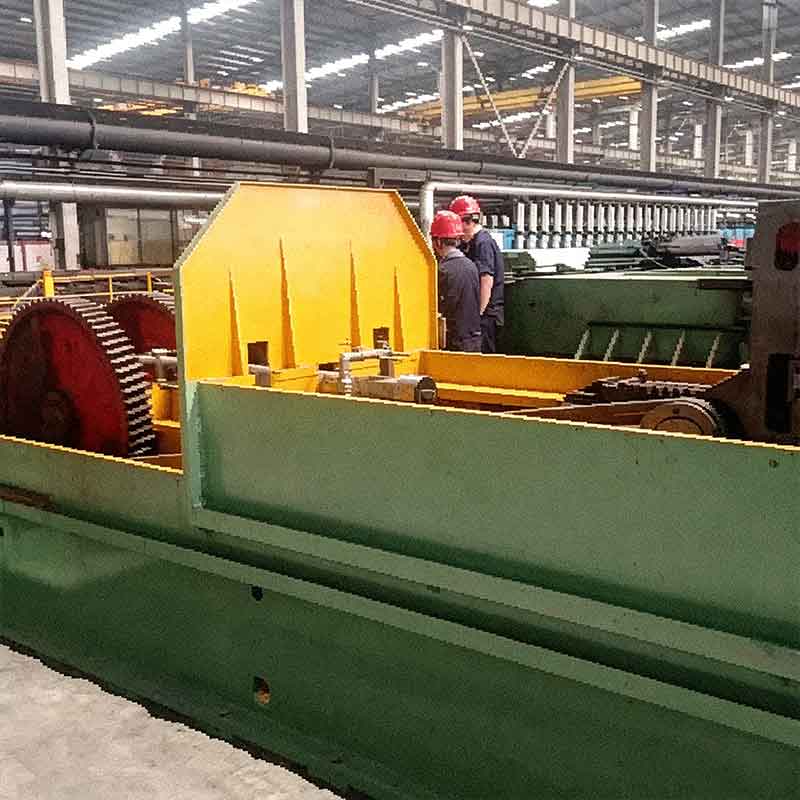
Как отличить реальный завод от сборочного цеха? Обратите внимание на номенклатуру. Настоящий производитель подшипниковых труб обычно имеет парк собственного металлообрабатывающего оборудования: глубокие сверлильные станки, прецизионные шлифовальные центры. Если компания предлагает «всё для всех» — от корпусов до электроники, скорее всего, они интеграторы, а не изготовители критических узлов.
В начале 2026 года мы наблюдаем тренд на возвращение к советским ГОСТам в части материалов, но с применением нового оборудования. Это парадоксально, но работает. Старые марки сталей (типа 20Х3МВФ или аналогов), прошедшие правильную обработку на современном оборудовании в Татарстане или Свердловской области, показывают лучшую стойкость к усталости, чем некоторые «продвинутые» китайские сплавы, адаптированные под тепличный климат.
Ценовой вопрос здесь ключевой. Давайте посмотрим правде в глаза. Стоимость качественной подшипниковой трубы для редуктора размера 14-20 (самые ходовые в робототехнике) не может быть ниже определенного порога. Если вам предлагают изделие за 3000 рублей там, где рыночная цена около 8000-10000 рублей, чудес не бывает. Либо это брак, либо металл «слежался» на складе пять лет.
Фактор логистики и склада
Не забывайте про географию. Заказывать трубы напрямую с завода в Китае сейчас — это лотерея со сроками. Таможня, сертификация, валютные переводы. Срок поставки может растянуться на 3-4 месяца. А что делать, если линия стоит?
Покупка у российского дистрибьютора, который держит склад в Москве или Екатеринбурге, дает выигрыш во времени, но требует проверки качества партии. Убедитесь, что склад отапливаемый. Сталь не любит резких перепадов температур при хранении, это влияет на консервационную смазку и может спровоцировать микрокоррозию, которая станет очагом разрушения под нагрузкой.
Технические параметры: на что смотреть в спецификации
Прежде чем звонить менеджеру и спрашивать «сколько стоит», откройте чертеж. Вам нужно проверить три критических параметра, которые часто игнорируются в коммерческих предложениях.
Во-первых, допуск на круглость (roundness). Для гармонических редукторов это не просто «овальность», это форма эллипса, которую создает волновой генератор. Но сама труба в свободном состоянии должна быть идеальным цилиндром. Допуск обычно не должен превышать 0.005–0.008 мм для высоких классов точности.
Во-вторых, твердость поверхности. Здесь важен баланс. Слишком мягкая сталь быстро износится в месте посадки подшипника. Слишком твердая — может треснуть при монтаже натягом. Оптимальный диапазон HRC 28–32 для большинства применений в промышленной автоматизации. Требуйте протокол замеров твердости по сечению!
В-третьих, соосность внутренних и внешних диаметров. Эксцентриситет даже в 10 микрон приведет к тому, что подшипник будет работать с постоянным дисбалансом. Вибрация, шум, преждевременный выход из строя.
| Параметр | Стандартное требование (Класс 1) | Допустимо для низконагруженных систем | Риск при превышении |
|---|---|---|---|
| Биение наружного диаметра | < 0.005 мм | < 0.015 мм | Неравномерный износ зубьев, вибрация |
| Шероховатость посадочной поверхности (Ra) | 0.4 – 0.8 мкм | 1.6 мкм | Прокручивание кольца подшипника, перегрев |
| Твердость (HRC) | 28 – 32 | 24 – 28 | Деформация посадочного места, заклинивание |
| Материал | Легированная сталь (типа 40Х, 20Х3МВФ) | Конструкционная сталь (Ст45) | Низкая усталостная прочность, трещины |
Обратите внимание на столбец «Риск». Именно эти пункты становятся причинами рекламаций через 6 месяцев работы. Никто не возвращается к продавцу через полгода, чтобы сказать: «Ваша труба была чуть мягче нормы». Все просто покупают новую и меняют узел. Но вы-то теперь знаете, куда смотреть.
Цена против Качества: математика экономии
Давайте посчитаем деньги. Предположим, вы собираете партию из 50 роботов-упаковщиков.
- Вариант А (Дешевый): Труба стоит 4000 руб. Итого расход: 200 000 руб. Ресурс узла — 1 год интенсивной работы. Вероятность отказа в первый год — 15%.
- Вариант Б (Заводское качество): Труба стоит 9000 руб. Итого расход: 450 000 руб. Ресурс узла — 5+ лет. Вероятность отказа — менее 1%.
Разница в закупке — 250 000 рублей. Казется, экономия? А теперь добавьте стоимость простоя одного робота. Если линия останавливается из-за поломки редуктора, убытки могут составлять десятки тысяч рублей в час. Плюс стоимость выезда сервисной бригады, замены узла, логистики новой детали. Один серьезный отказ съедает всю «экономию» на дешевых трубах с лихвой.
Более того, в 2026 году условия гарантии у серьезных производителей ужесточились. Они дают гарантию только при условии предоставления акта входного контроля. Если вы купили «дешевку» и она сломалась, вам никто ничего не вернет. Более того, если из-за этой трубы сгорел дорогой сервомотор, претензии будут к вам за неправильный подбор комплектующих.
Где искать реального поставщика в РФ?
Не гуглите просто «купить трубу». Алгоритмы выдадут вам агрегаторы и SEO-оптимизированные страницы перекупщиков. Ищите по названиям конкретных заводов, специализирующихся на тонкостенных деталях. Регионы концентрации таких производств:
- Свердловская область: Традиционно сильная школа металлообработки, много предприятий ВПК, которые теперь работают на гражданский сектор.
- Челябинск и Пермь: Здесь сосредоточены мощности по работе со специальными сталями.
- Москва и МО: В основном это офисы продаж и мелкие финишные цеха. Полного цикла (от плавки/ковки до шлифовки) здесь меньше, но логистика удобнее.
Советую запросить у поставщика возможность посещения производства. Если вас ведут в чистый офис с образцами на полке, но отказываются показать цех со шлифовальными станками — это трейдер. Завод не боится показать свои станки. Более того, они гордятся ими.
Перспективы и личный прогноз
Что ждет этот рынок в ближайшие пару лет? Я прогнозирую дальнейшее расслоение. Сегмент «ультра-бюджет» будет заполнен продукцией, которая формально проходит ОТК, но не имеет запаса прочности. Это путь в никуда для серьезной робототехники.
Однако, есть и хорошая новость. Российские заводы наконец-то начали массово внедрять системы лазерного сканирования геометрии деталей прямо в процессе обработки. Это позволяет отлавливать дефекты подшипниковых труб еще на станке, не выпуская брак в закалку. Технологии, которые раньше были доступны только в Германии или Японии, теперь появляются в Нижнем Новгороде и Ижевске.
Мой вердикт прост: не гонитесь за словом «завод» в заголовке объявления. Гонитесь за техническим паспортом изделия. Требуйте данные о материале, термообработке и результатах выборочных испытаний на биение. Цена должна быть адекватной процессу изготовления. Хорошая подшипниковая труба для гармонического редуктора — это результат часов работы на дорогих станках высококвалифицированным оператором. Она не может стоить как гвоздь.
Если вы планируете долгосрочный проект, инвестируйте в качество базы. Редуктор можно починить, шестерни заменить. Но если «фундамент» кривой, придется менять всё сердце механизма. И поверьте моему опыту, дешевле купить один раз правильно, чем три раза переделывать.
В заключение: рынок есть, выбор есть. Но фильтровать придется самостоятельно. Не верьте красивым картинкам, верьте цифрам в протоколах испытаний. Именно они отделяют профессиональное оборудование от одноразового железа.
Источники информации и данные для проверки:
- Отчет о состоянии металлообработки в РФ (2025) — данные по внедрению новых методов термообработки.
- Анализ причин отказов волновых редукторов (Статистика сервисных центров 2024-2026).
- Обновленные требования ГОСТ к тонкостенным деталям спецназначения.
- Мониторинг цен на комплектующие для робототехники (Q4 2025).