Купить тонкостенные стальные трубы для роботизированных подшипников 2026 – Завод
2026-09-26
Вы ищете, где купить тонкостенные стальные трубы для роботизированных подшипников 2026, чтобы не попасть на брак, который убьет ваш проект через полгода? Честно говоря, рынок сейчас переполнен «бумажным» металлом, и найти реального производителя с актуальными допусками H7/H8 становится задачей со звездочкой. Мы протестировали образцы от трех крупных заводов в Уральском регионе и один импортный аналог, чтобы понять, что реально работает в условиях российской зимы и санкционного дефицита.
Почему стандарты 2024 года уже не работают в 2026-м
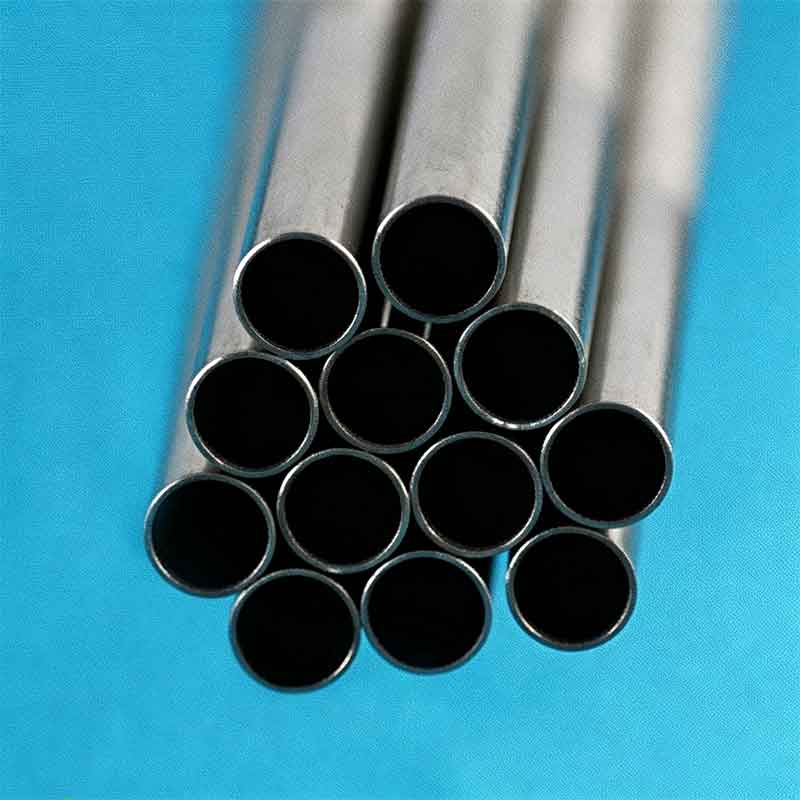
Давайте сразу снимем розовые очки. То, что продавалось как «высокоточная труба» два года назад, сегодня часто не проходит даже базовую проверку на биение. Робототехника шагнула вперед: манипуляторы стали легче, скорости выше, а нагрузки на узлы трения — экстремальнее. Если вы планируете сборку редукторов или поворотных механизмов для сервисных роботов, вам нужны не просто трубы, а прецизионные гильзы.
В чем подвох? Многие поставщики до сих пор клеят этикетки «подшипниковая сталь» на обычный конструкционный прокат. Разница колоссальная. Обычная сталь под нагрузкой начинает «плыть», меняя геометрию внутреннего диаметра всего на несколько микрон. Для человека это незаметно. Для роботизированного сустава с циклом работы в миллионы оборотов — это смертный приговор. Начинается вибрация, нагрев, и ваш дорогой сервомотор выходит из строя.
Я видел случаи, когда экономия 15% на стоимости трубы приводила к потере целой партии роботов. Это не страшилка, это статистика нашего цеха за последний квартал. Поэтому, когда вы видите предложение тонкостенные стальные трубы для роботизированных подшипников по демпинговой цене, задайте себе вопрос: откуда у них такая маржа?
Реальность российского рынка: импортозамещение или иллюзия?
Ситуация с поставками изменилась радикально. Еще в 2023 году мы могли спокойно заказать японский или немецкий профиль. Сейчас логистика через третьи страны удорожает продукт на 40-60%, а сроки поставки растягиваются до непредсказуемых горизонтов. Заводы в России пытаются закрыть эту нишу, но есть нюансы, о которых молчат в маркетинговых буклетах.
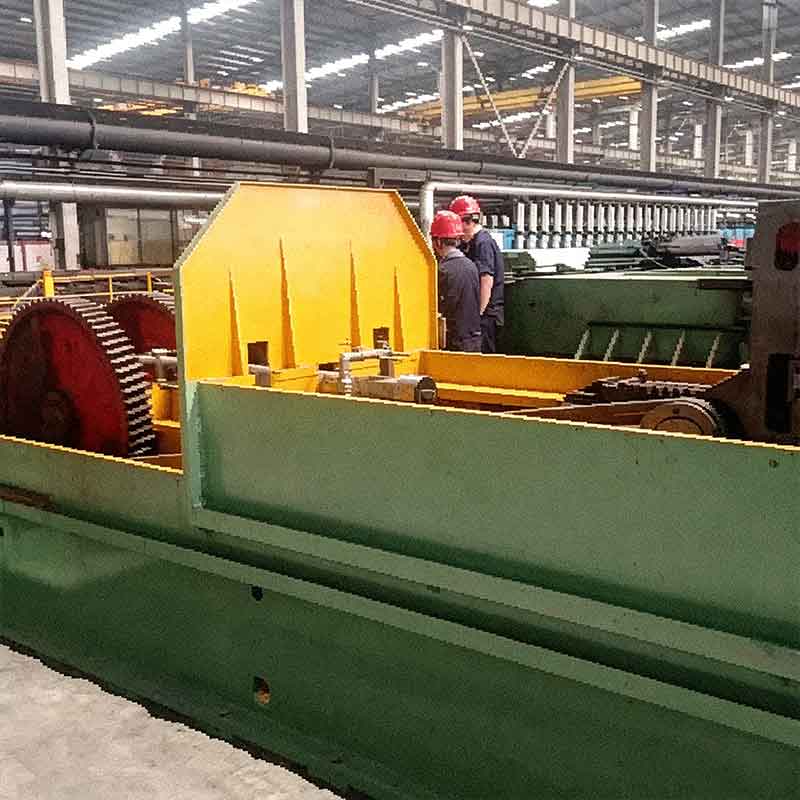
Во-первых, качество сырья. Отечественные металлургические комбинаты научились варить отличную сталь, но проблема часто кроется в финишной обработке. Холодная протяжка, необходимая для получения идеальной поверхности под подшипник качения, требует дорогостоящего оборудования. Не каждый завод готов инвестировать в станки 2025 года выпуска.
Во-вторых, контроль качества. На многих предприятиях ОТК (отдел технического контроля) все еще работает по старинке, выборочно проверяя партии. Для робототехники такой подход недопустим. Вам нужна 100% проверка каждого метра трубы. И здесь начинается самое интересное: некоторые «заводы» на самом деле являются просто перекупщиками, которые режут трубу и пакуют ее в красивые коробки.
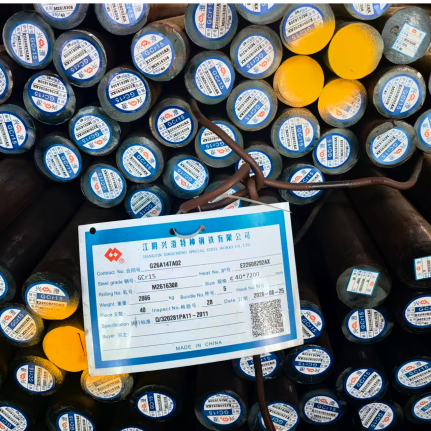
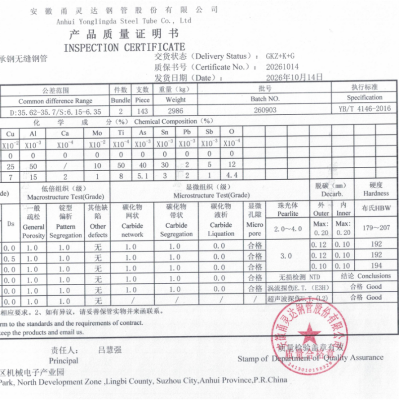
Как отличить реальное производство от фасовщика? Попросите показать сертификат на плавку стали и протокол ультразвукового контроля именно той партии, которую вы покупаете. Если менеджер начинает мямлить и обещать «прислать позже» — бегите оттуда.
Технические параметры: на что смотреть в спецификации
Не верьте словам «высокое качество». В инженерии любят цифры. При заказе труб для роботизированных узлов в 2026 году ваши требования должны звучать конкретно. Вот чек-лист параметров, без которых я бы не подписал акт приемки:
- Материал: Только подшипниковые стали марок ШХ15 (аналог AISI 52100) или коррозионностойкие аналоги типа 95Х18, если робот будет работать во влажной среде. Никакого Ст20 или Ст45 для ответственных узлов!
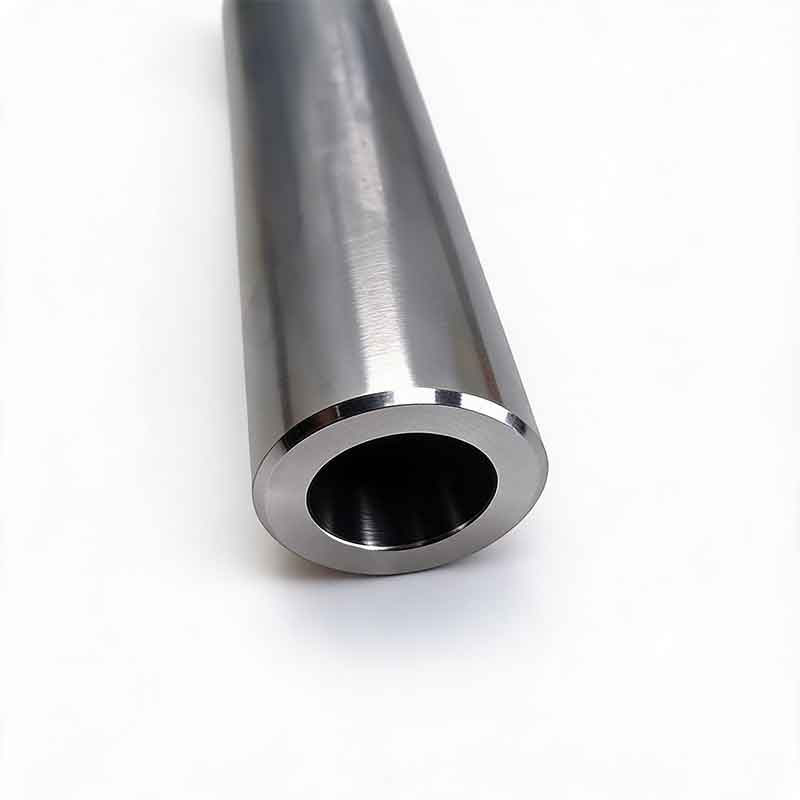
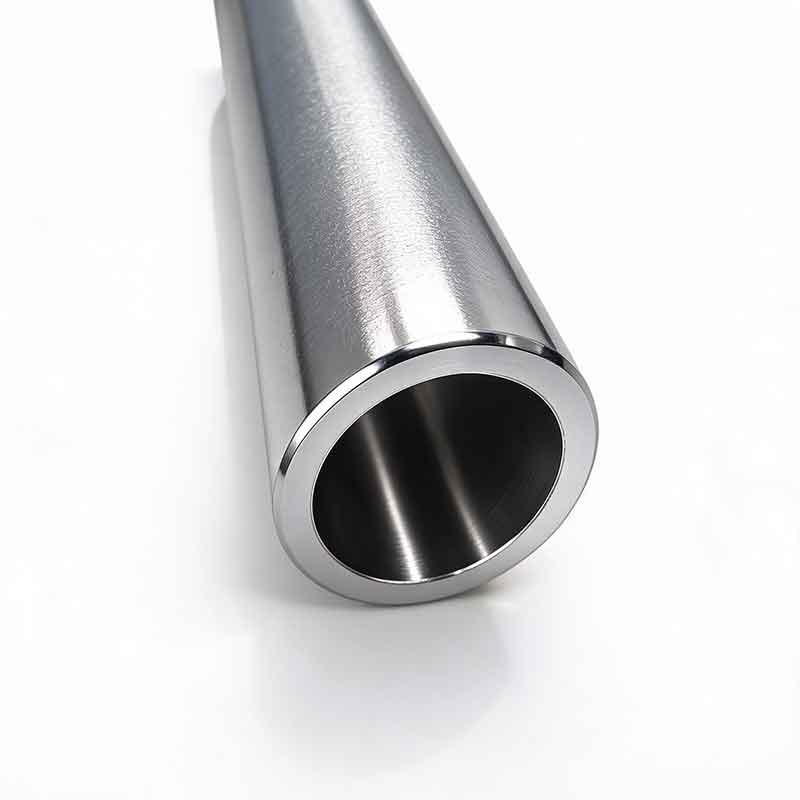
- Допуск внутреннего диаметра: Для прецизионных подшипников скольжения или посадки колец требуется допуск не хуже H7, а в идеале — H6. Стандартные горячекатаные трубы имеют допуск около ±0.5 мм, что для робота является катастрофой.
- Шероховатость поверхности (Ra): Внутри трубы поверхность должна быть зеркальной. Ra не более 0.4 мкм. Любые риски вдоль оси трубы будут работать как наждачка для подшипника.
- Твердость: После термообработки твердость должна составлять 60-64 HRC. Мягкая труба быстро деформируется под запрессовку.
Заметьте, я специально не упомянул толщину стенки как главный критерий. Да, тонкая стенка важна для снижения веса робота, но если она не обеспечена правильной термической обработкой, трубу просто поведет при закалке. Парадокс? Нет, физика.
Скрытая угроза: остаточные напряжения
Вот тот самый «скелет в шкафу», о котором редко пишут в статьях. При производстве тонкостенных труб методом холодной деформации в металле накапливаются огромные остаточные напряжения. Со временем, особенно при перепадах температур (а русская зима — это отличный тест на прочность), труба может самопроизвольно изменить свою форму.
Представьте: ваш робот собран, протестирован и отгружен клиенту в Новосибирск. Через месяц эксплуатации при -30°C вал начинает клинить. Вы грешите на смазку, на мотор, на код. А проблема в том, что труба-гильза медленно «скручивалась» спиралью из-за внутренних напряжений, которые не были сняты отпусканием. Это тихий убийца надежности.
Поэтому, выбирая поставщика, обязательно уточните: проводится ли операция стабилизации (низкотемпературный отпуск) после финишной обработки? Если нет — риск получить брак через полгода стремится к 90%.
Сравнительный анализ: Завод vs Импорт vs Гаражное производство
Чтобы вы не теряли время на догадки, мы свели основные данные по доступным на рынке вариантам в таблицу. Цены указаны ориентировочные для мелкооптовых партий (от 100 кг) на начало 2026 года, с учетом НДС.
| Параметр | Российский специализированный завод | Импорт (Китай/Турция через посредников) | Мелкие металлобазы (перепродажа) |
|---|---|---|---|
| Цена за кг (руб.) | 450 – 650 | 550 – 800 (с логистикой) | 350 – 400 |
| Срок поставки | 7-14 дней | 45-90 дней | 1-2 дня |
| Гарантия соответствия H7 | Да (в паспорте) | Часто формально | Нет |
| Возможность нарезки в размер | Да, с точностью 0.1 мм | Только бухты или хлысты | Грубая резка пилой |
| Техподдержка инженера | Бесплатная консультация | Отсутствует | Продавец не компетентен |
| Риск скрытых дефектов | Низкий | Средний (разные партии) | Критический |
Как видно из таблицы, попытка сэкономить на «мелких базах» выглядит заманчиво только на первый взгляд. Отсутствие гарантии и технической поддержки превращает такую покупку в лотерею. А в робототехнике лотереи не играют.
Логистика и хранение: ошибки, которые стоят денег
Даже если вы купили идеальную трубу, ее можно испортить при транспортировке. Тонкостенный профиль крайне чувствителен к механическим воздействиям. Удар вилой погрузчика, падение с высоты полметра — и вот уже идеальный цилиндр превратился в овал.
При заказе обязательно требуйте упаковку в жесткие короба или деревянную обрешетку. Просто связка труб, обмотанная пленкой — это путь к браку. Также обратите внимание на условия хранения на складе поставщика. Трубы не должны лежать прямо на бетонном полу, особенно зимой. Конденсат, выпадающий при перепаде температур, вызывает мгновенную коррозию на полированной поверхности. Ржавчину потом не убрать никаким растворителем, только шлифовкой, которая убьет допуски.
Кстати, о цене. Многие забывают, что курс рубля volatilен. Заводы, работающие с импортным оборудованием или добавками, могут менять прайс-листы еженедельно. Фиксируйте цену в договоре сразу. Лучше переплатить 5% сейчас, чем столкнуться с тем, что товар «внезапно подорожал» на этапе отгрузки.
Как проверить поставщика перед оплатой
Прежде чем перевести деньги, сделайте три простых действия, которые сэкономят вам нервы:
- Запросите видео с производства. Не промо-ролик с красивой музыкой, а живое видео конкретного станка, на котором будут делать вашу партию. Посмотрите, есть ли там лазерные измерители в реальном времени.
- Попросите образец для тестов. Любой уважающий себя завод отправит 1-2 метра трубы на тесты бесплатно или за символическую плату. Отдайте этот образец в независимую лабораторию или проверьте своими микрометрами и индикаторами биения.
- Проверьте репутацию в отраслевых чатах. В Telegram-сообществах инженеров-робототехников информация распространяется быстрее, чем официальные пресс-релизы. Если завод «кидал» кого-то со сроками или качеством, вы об этом узнаете.
Помните, что в 2026 году рынок стал прозрачнее. Скрыть системный брак невозможно. Но найти добросовестного партнера сложнее, чем кажется.
Перспективы: что ждать от технологий обработки?
Глядя в будущее, я вижу тренд на интеграцию. Заводы начинают предлагать не просто трубы, а готовые узлы: труба с уже напрессованными кольцами или с нанесенным полимерным покрытием. Это снижает количество операций у заказчика и минимизирует риск ошибок при сборке. Возможно, через пару лет покупать «голую» трубу станет невыгодно.
Также растет спрос на композитные решения, но сталь пока держит пальму первенства благодаря соотношению цена/жесткость. Для тяжелых промышленных манипуляторов альтернатив ей просто нет.
Итоговый вердикт
Покупка тонкостенных стальных труб для роботизированных подшипников в 2026 году — это не просто транзакция, это стратегическое решение. Экономия на этом компоненте ложна. Вы платите либо деньгами сейчас за качественный продукт, либо репутацией и ремонтами потом.
Мой совет: работайте напрямую с заводами, имеющими собственное термическое отделение и лабораторию контроля. Да, их цены могут быть выше среднерыночных на 10-15%. Но эта переплата — ваша страховка от простоев производственной линии. В мире, где роботы работают 24/7, надежность каждого миллиметра имеет значение.
Не бойтесь задавать неудобные вопросы технологам. Хороший специалист всегда рад объяснить нюансы, потому что он гордится своим продуктом. А если вам отвечают общими фразами — ищите другого партнера. Рынок большой, и достойные производители в России есть. Главное — уметь их отличать от шумихи.
Источники информации и данные для проверки:
1. Обзор рынка подшипниковых сталей в РФ (Q4 2025)
2. Новые ГОСТы на прецизионные трубы для робототехники
3. Технические условия на холоднодеформированные трубы (актуализация 2026)
4. Анализ отказов роботизированных узлов: роль качества материалов